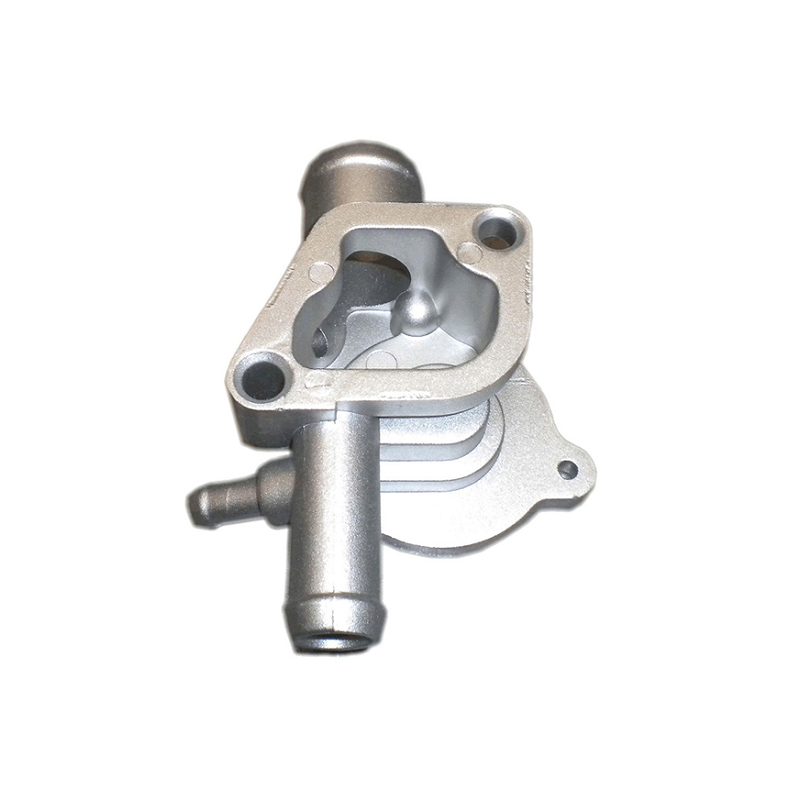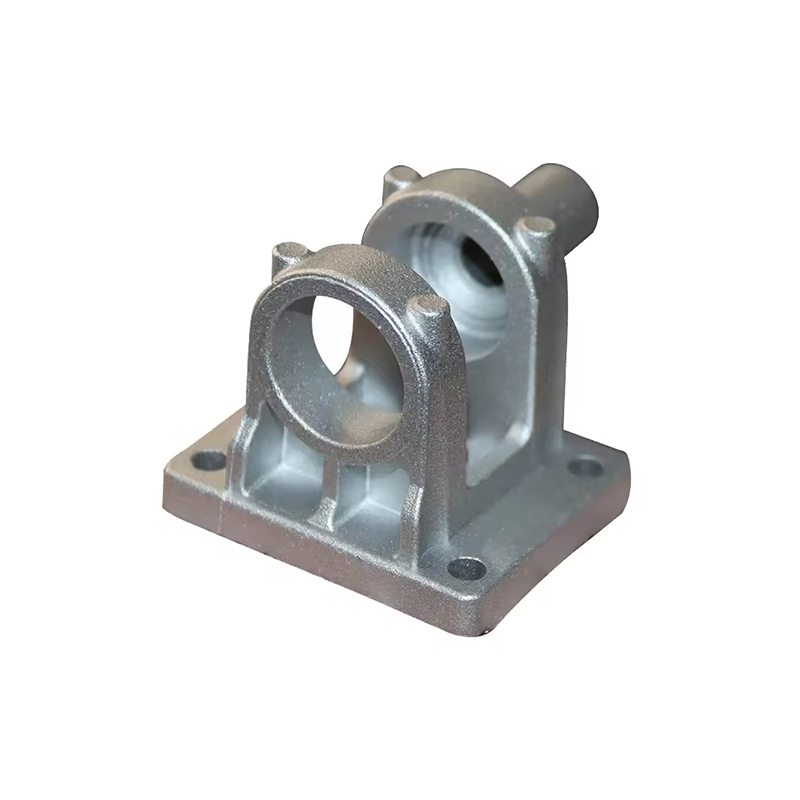
Ľahké presné liatie sedí na konvergencii materiálovej vedy, nástrojového inžinierstva a rozmerovej kontroly. Umožňuje výrobcom naprieč leteckým, automobilovým, medicínskym a obranným sektorom vyrábať zložité kovové komponenty takmer čistého tvaru, ktoré kombinujú minimálnu hmotnosť s úzkymi toleranciami – vlastnosti, o ktorých sa v aplikáciách orientovaných na výkon čoraz viac nedá diskutovať.
Čo je ľahké presné liatie
Ľahké presné liatie sa týka rodiny procesov tvárnenia kovov navrhnutých na výrobu komponentov s vysokou rozmerovou presnosťou pri použití zliatin, ktoré minimalizujú celkovú hmotnosť komponentov. Na rozdiel od konvenčných metód odlievania, pri ktorých sa očakáva nadbytočný materiál a odstraňuje sa obrábaním, cieľom presného odlievania je dosiahnuť takmer čistý tvar – odliatok sa presne zhoduje s konečnou geometriou, čím sa súčasne znižuje následné spracovanie a odpad materiálu.
Tento pojem zahŕňa niekoľko odlišných technológií vrátane odlievania na vytaviteľné liatie (strateného vosku), tlakového liatia s ľahkými zliatinami, squeeze casting a odlievania polotuhých kovov. Čo ich spája, je dvojitý mandát: dosiahnuť opakovateľnú geometrickú presnosť a použiť materiály, ktorých pomer hustoty a pevnosti prináša zmysluplnú úsporu hmotnosti. Zliatiny hliníka, zliatiny horčíka a zliatiny titánu sú najpoužívanejšími rodinami materiálov v tomto priestore.
Metódy odlievania jadra a ich vlastnosti
Investičný casting
Investičné liatie, historicky známe ako proces strateného vosku, zostáva meradlom geometrickej zložitosti v presnom odlievaní. Voskový vzor je potiahnutý vrstvami keramickej kaše, ktorá stvrdne do škrupiny. Vosk sa potom roztaví a roztavený kov sa naleje do keramickej formy. Pri aplikácii na ľahké zliatiny, ako je hliník A356 alebo titán Ti-6Al-4V, môže investičné liatie dosiahnuť hrúbku steny až 0,8 mm a tolerancie do 0,1 mm na 25 mm rozmeru.
Tento proces je vhodný najmä pre komponenty leteckých turbín, rámy chirurgických implantátov a tenkostenné konštrukčné konzoly, kde je nevyhnutná geometrická zložitosť a nízka hmotnosť. Jeho hlavným obmedzením je čas cyklu: každá keramická škrupina vyžaduje niekoľko fáz sušenia, takže je menej vhodná pre extrémne veľké objemy výroby.
Odlievanie hliníka pod tlakom
Vysokotlakové odlievanie hliníka je ťahúňom ľahkého presného odlievania v automobilovom priemysle a vo výrobe spotrebnej elektroniky. Roztavený hliník sa vstrekuje do kalených oceľových lisovníc pod tlakom v rozmedzí od 10 do 175 MPa. Časy cyklov sa merajú v sekundách a nie v hodinách a proces spoľahlivo drží tolerancie plus alebo mínus 0,05 mm v stabilných výrobných podmienkach.
Zliatiny ako ADC12, A380 a Silafont-36 sú formulované špeciálne pre tlakové liatie, ponúkajú dobrú tekutosť, nízke zmrštenie a odolnosť proti korózii. Vákuové tlakové liatie ďalej znižuje pórovitosť plynu, čo umožňuje tepelné spracovanie a zváranie dielov – schopnosti, ktoré tradičné tlakové odliatky často nemajú.
Odlievanie horčíka
Horčík je najľahší konštrukčný kov v širokom inžinierstve, s hustotou približne 1,74 g/cm3 v porovnaní s 2,7 g/cm3 pre hliník. Tixomulding a tlakové liatie horčíkových zliatin, ako sú AZ91D a AM60B, umožňujú výrobu tenkostenných, ľahkých krytov a konštrukčných komponentov. Odliatok horčíka je obzvlášť významný v šasi notebooku, komponentoch stĺpika riadenia a vnútorných konštrukciách letectva, kde každé zníženie gramu má významný vplyv na náklady alebo výkon.
Squeeze Casting a polotuhé spracovanie
Squeeze casting aplikuje hydraulický tlak počas tuhnutia, potláča pórovitosť a zlepšuje mechanické vlastnosti nad rámec toho, čo dosahuje konvenčné tlakové liatie. Polotuhý kovový odliatok, vrátane variantov reocast a thixocast, spracováva zliatinu v čiastočne pevnom stave, čím sa získa jemná, guľovitá mikroštruktúra, ktorá odoláva roztrhnutiu za tepla. Obidve metódy sa čoraz viac používajú pre konštrukčné komponenty kritické z hľadiska bezpečnosti, ako sú ovládacie ramená, kĺby a držiaky motora, kde ľahký hliník musí spĺňať aj náročné požiadavky na únavu a náraz.
Výber materiálu pre aplikácie s kritickou hmotnosťou
Zvolená zliatina zásadne určuje, čo môže proces odlievania dosiahnuť, pokiaľ ide o minimálnu hrúbku prierezu, povrchovú úpravu, tepelnú spracovateľnosť a opracovateľnosť po odliatí. Nižšie uvedená tabuľka porovnáva najbežnejšie skupiny zliatin používaných pri odlievaní ľahkých výrobkov na presné liatie.
| Rodina zliatin | Hustota (g/cm3) | Typický UTS (MPa) | Primárny proces | Kľúčová výhoda |
|---|---|---|---|---|
| Hliník A356-T6 | 2.68 | 262 | Investície / Gravitácia zomrieť | Vynikajúca zlievateľnosť a zvárateľnosť |
| Hliník A380 | 2.71 | 317 | Odlievanie pod vysokým tlakom | Vysoká tekutosť pre tenké steny |
| Horčík AZ91D | 1.81 | 230 | Tlakové liatie s horúcou komorou | Možnosť konštrukcie s najnižšou hustotou |
| Titán Ti-6Al-4V | 4.43 | 950 | Vákuové investičné liatie | Najvyšší pomer pevnosti k hmotnosti |
| Hliník-Silicon Silafont-36 | 2.65 | 340 | Vákuové odlievanie / stláčanie | Tepelne spracovateľný, zvárateľný |
Titánové odliatky zaberajú špecializovaný segment. Hoci je titán hustejší ako hliník a horčík, ponúka špecifickú pevnosť prevyšujúcu oboje, čo z neho robí materiál voľby, keď sú štrukturálne požiadavky extrémne a rozpočty na hmotnosť sú stále obmedzené – situácia bežná u vojenských lietadiel a lekárskych implantátov.
Normy rozmerovej kontroly a tolerancie
Presnosť odlievania sa kvantifikuje prostredníctvom tolerancií, povrchovej úpravy a limitov pórovitosti. Priemyselné normy ako ISO 8062, ASTM B85 a AMS 2175 definujú prijateľné rozsahy rozmerových variácií pre liate komponenty v závislosti od procesu, zliatiny a zamýšľaných prevádzkových podmienok.
Procesy investičného liatia pracujúce s hliníkom a titánom bežne spĺňajú stupne tolerancie CT4 až CT6 podľa ISO 8062, čo zodpovedá toleranciám v rozsahu 0,26 mm až 0,74 mm pre rozmer 50 mm. Vysokotlakové liatie do formy môže dosiahnuť prísnejšie triedy CT4 až CT5 na prvkoch priamo vytvorených formou, aj keď vlastnosti deliacej čiary a rozmery strany ejektora podliehajú väčším zmenám.
Drsnosť povrchu je rovnako dôležitá v mnohých aplikáciách. Odliatky z odliatkov zvyčajne poskytujú hodnoty Ra medzi 1,6 a 3,2 mikrometrov, čo v mnohých leteckých a medicínskych kontextoch eliminuje potrebu opracovania na nesúrodých povrchoch. Tlakové odliatky zvyčajne dosahujú hodnoty Ra 0,8 až 2,0 mikrometrov na formovaných plochách.
Správa pórovitosti: výzva skrytej presnosti
Vnútorná pórovitosť - dutiny vytvorené zachyteným plynom alebo zmrštením pri tuhnutí - je najčastejšou chybou ľahkých odliatkov a primárnym dôvodom, prečo presné odliatky zlyhávajú pri nedeštruktívnom hodnotení. Vákuové liatie pod tlakom, riadené tuhnutie prostredníctvom priameho chladenia a následné spracovanie izostatickým lisovaním za tepla (HIP) sú tri hlavné stratégie používané na dosiahnutie pórovitosti v rámci špecifikácie. HIP, ktorý aplikuje súčasné teplo a tlak na zrútenie vnútorných dutín, je štandardnou praxou pre titánové letecké odliatky a čoraz viac sa používa pre konštrukčné hliníkové komponenty v platformách elektrických vozidiel.
Ľahký proces presného odlievania: Krok za krokom
Bez ohľadu na konkrétnu metódu, ľahké presné odlievanie so zámerom výroby sleduje logickú postupnosť etáp, ktoré vyvažujú rýchlosť, kvalitu a náklady.
- Dizajn a simulácia: Geometria súčiastok je navrhnutá pre zlievateľnosť pomocou softvéru konečných prvkov a softvéru na simuláciu prúdenia tekutín. Modelovanie tuhnutia identifikuje potenciálne horúce miesta, zóny zmršťovania a vtokové miesta pred rezaním akéhokoľvek nástroja.
- Výroba nástrojov: Formy alebo nástroje na investičné liatie sú obrábané, zvyčajne z nástrojovej ocele H13 na tlakové liatie alebo hliníka na prototypové modely na investičné liatie. Pred naliatím akéhokoľvek kovu sa vykonáva rozmerová kontrola.
- Príprava zliatiny: Kovový náboj sa roztaví, odplyní a chemicky analyzuje pomocou optickej emisnej spektrometrie, aby sa potvrdilo, že zloženie je v rámci špecifikácie. Odplynenie je rozhodujúce pre hliník a horčík na odstránenie rozpusteného vodíka.
- Casting: Kov sa zavádza do formy alebo matrice pri kontrolovaných parametroch teploty, tlaku a rýchlosti. Pre investičné liatie sú škrupiny predhriate, aby sa zabezpečilo úplné naplnenie a smerové stuhnutie.
- Chladenie a vysúvanie: Riadené rýchlosti chladenia riadia mikroštruktúru. Po rýchlom kalení po odlievaní často nasleduje starnutie alebo tepelné spracovanie v roztoku, aby sa dosiahli požadované mechanické vlastnosti.
- Dokončenie a kontrola: Vráta a stúpačky sú odstránené, povrchy sú otryskané alebo chemicky ošetrené a diely prechádzajú kontrolou rozmerov pomocou súradnicového meracieho stroja (CMM), röntgenovým alebo CT skenovaním na vnútornú pórovitosť a v prípade potreby testovaním mechanického kupónu.
Priemyselné aplikácie
Letectvo a obrana
Ľahkým presným odlievaním v leteckom a kozmickom priemysle dominujú investičné liate titánové a hliníkové komponenty: kryty turbín, konštrukčné konzoly, kryty avioniky a hydraulické rozvody. Schopnosť konsolidovať zostavy, ktoré predtým vyžadovali viacero opracovaných kusov do jedného odliatku, je hlavným faktorom nákladov a hmotnosti. Konštrukčná konzola, ktorá predtým obsahovala päť zváraných detailov, môže byť často prerobená ako jeden investičný odliatok s rovnakým alebo vynikajúcim mechanickým výkonom.
Automobilové a elektrické vozidlá
Automobilové ľahké odliatky prechádzajú rýchlymi zmenami poháňanými elektrifikáciou. Batériové elektrické vozidlá vyžadujú konštrukčné komponenty, ktoré zvládajú nárazové zaťaženie bez hromadných sankcií z ocele, a multimateriálové podvozkové stratégie sa čoraz viac spoliehajú na veľké hliníkové odliatky ako konštrukčné uzly. Takzvaný prístup gigacasting – výroba celých zadných častí spodku karosérie ako jednotlivé hliníkové odliatky – je priamym rozšírením princípov presného odlievania aplikovaných vo výrobnom meradle. Uzly pomocného rámu, kryty motorov, výmenníky tepla a závesné kĺby patria v súčasnosti medzi najobjemnejšie ľahké presné odliatky v automobilovom priemysle.
Lekárske a implantovateľné zariadenia
Titánový investičný odliatok slúži na výrobu ortopedických a spinálnych implantátov, kde sa súčasne vyžaduje biokompatibilita, odolnosť proti korózii a presná kontrola rozmerov. Liata zliatina titánu sa používa na chrbtové klietky, komponenty na rekonštrukciu bedra a kolena a hardvér na fixáciu traumy. Povrchová štruktúra v odliatkoch implantátov je zámerne riadená: drsné textúry podporujú osseointegráciu, zatiaľ čo hladké povrchy ložísk minimalizujú úlomky opotrebovania.
Priemysel a energetika
Telesá čerpadiel, telesá ventilov, komponenty kompresorov a lopatky turbín v priemyselných energetických zariadeniach predstavujú rastúci segment pre ľahké presné liatie. V aplikáciách, kde redukcia hmoty priamo znižuje spotrebu energie – rotujúce komponenty v čerpadlách a kompresoroch – hliníkové a horčíkové odliatky vytláčajú šedú liatinu, čo prináša zvýšenie efektívnosti, ktoré obnoví investície do nástrojov v relatívne krátkych výrobných sériách.
Zabezpečenie kvality a nedeštruktívne hodnotenie
Presnosť ľahkého presného liatia sa rozširuje aj na kontrolný režim. Pre komponenty kritické z hľadiska bezpečnosti sú v obstarávacej dokumentácii bežne špecifikované nasledujúce nedeštruktívne metódy hodnotenia.
Rádiografické testovanie pomocou röntgenového žiarenia alebo počítačovej tomografie odhaľuje vnútornú pórovitosť, inklúzie a studené uzávery. Najmä CT skenovanie sa stalo zlatým štandardom pre zložité odliatky, pretože vytvára trojrozmernú mapu vnútorného stavu, ktorú možno prekryť modelom CAD, aby sa súčasne overila geometria aj integrita. Fluorescenčná penetračná kontrola zisťuje praskliny a trhliny na povrchu. Overenie rozmerov pomocou CMM potvrdzuje kritické rozmery rozhrania, otvory ložísk a rovinnosť lícovaného povrchu. Mechanické skúšobné vzorky vyliate z rovnakého tepla potvrdzujú pevnosť v ťahu, medzu klzu, predĺženie a tvrdosť podľa špecifikácie materiálu.
Úvahy o dizajne pre odlievacích technikov
Efektívne ľahké presné liatie začína ešte pred odlievaním kovu. Princípy návrhu na odlievanie (DFC) riadia geometrické rozhodnutia, ktoré určujú, či je možné komponent vyrábať opakovane v rámci tolerancie. Jednotné časti steny zabraňujú rozdielnemu tuhnutiu a horúcim miestam, ktoré vytvárajú pórovitosť zmršťovania. Uhly ťahu 1 až 3 stupne na zvislých plochách umožňujú čisté vyhadzovanie z matríc. Veľkorysé zaoblenia na pretínajúcich sa stenách rozdeľujú napätie počas tuhnutia a prevádzky. Na dosiahnutie tuhosti ľahkých konštrukcií sú rebrá efektívnejšie ako zvyšovanie celkovej hrúbky steny.
Softvér na optimalizáciu topológie, ktorý je teraz široko integrovaný do pracovného postupu pri navrhovaní odliatkov, generuje organické geometrie s minimálnou hmotnosťou, ktoré nasmerujú kov iba tam, kde existuje štrukturálna potreba. Tieto optimalizované geometrie, ktoré boli kedysi možné len v aditívnej výrobe, sa čoraz viac realizujú prostredníctvom investičného liatia vďaka pokroku v technológii keramických plášťov a použitiu 3D tlačených voskových vzorov generovaných priamo z výstupu optimalizácie topológie.
Nový vývoj v tejto oblasti
Niekoľko technologických smerov aktívne rozširuje hranice ľahkého presného odlievania. Piesková tlač zo spojiva a tlač keramických foriem na báze stereolitografie úplne eliminujú vzorové nástroje pre prototypovú a malosériovú výrobu, čím sa časové plány vývoja stláčajú z týždňov na dni. Spracovanie polotuhého hliníka aplikované na konštrukčné diely s vysokou integritou vstupuje do automobilovej výroby s vyšším objemom. Monitorovanie procesov v reálnom čase pomocou senzorov zabudovaných do lisovníc v kombinácii s modelmi strojového učenia, ktoré sú trénované na historických údajoch o chybách, umožňuje riadenie plnenia, tuhnutia a chladenia v uzavretej slučke, čím sa znižuje miera šrotu a umožňuje sa užšie okno procesu. Nakoniec, nové systémy hliník-lítium a hliník-skandium zliatiny ponúkajú zníženie hustoty o 5 až 10 percent v porovnaní s konvenčnými hliníkovými zliatinami pri zachovaní alebo zlepšení mechanických vlastností, čím sa otvárajú ďalšie možnosti zníženia hmotnosti pre liate letecké konštrukcie.
Nákladové faktory a ekonomické úvahy
Ľahké presné liatie prináša vyššie jednotkové náklady na nástroj ako konvenčné odlievanie alebo výroba jednoduchých geometrií, ale ekonomika sa stáva presvedčivou pri stredných až vysokých objemoch a keď sa vyhodnotia celkové náklady na vlastníctvo. Redukované obrábanie po odlievaní znižuje výrobné náklady a náklady na rezné nástroje. Konsolidácia dielov znižuje čas montáže, počet spojovacích prvkov a záťaž pri kontrole. Zníženie hmotnosti v leteckom priemysle sa priamo premieta do úspory paliva počas životnosti meranej v desaťročiach. V elektrických vozidlách zníženie hmotnosti predlžuje dojazd alebo umožňuje zmenšiť veľkosť batérie, čo má vplyv na náklady počas celej životnosti vozidla.
Medzný objem, pri ktorom sa investícia do nástrojov na presné odlievanie vráti, sa líši podľa procesu a zložitosti dielu. Nástroje na investičné odlievanie hliníkových leteckých dielov sa zvyčajne získavajú z niekoľkých stoviek dielov. Nástroje na tlakové liatie hliníka pre automobilové aplikácie sú ekonomicky opodstatnené pri ročných objemoch od niekoľkých tisíc dielov vyššie, v závislosti od nákladov na lisovanie.
Výber ľahkého partnera na presné odlievanie
Rozdiel v schopnostiach medzi dodávateľmi odliatkov je značný. Zlieváreň vybavená na presné ľahké odlievanie si zachováva kontrolované atmosférické tavenie, aby sa zabránilo oxidácii reaktívnych zliatin, kalibrované CMM zariadenie na validáciu rozmerov, schopnosť CT skenovania na vnútornú kontrolu kritických častí a zdokumentovanú metalurgickú spôsobilosť pre špecifické rodiny zliatin relevantných pre danú aplikáciu. Certifikáty ako AS9100 pre letecký priemysel, ISO 13485 pre medicínske zariadenia a IATF 16949 pre automobilový priemysel sú spoľahlivými zástupcami pre základnú procesnú disciplínu potrebnú na konzistentnú výrobu presných odliatkov v rámci špecifikácií.
Včasné zapojenie dodávateľov – zapojenie zlievárne do návrhu komponentov, a nie len do fázy cenovej ponuky – neustále prináša lepšie výsledky. Zlievárenskí inžinieri dokážu identifikovať konštrukčné prvky, ktoré komplikujú alebo ohrozujú odlievanie ešte pred tým, než sa zapoja do nástroja, a môžu navrhnúť úpravy geometrie, ktoré zachovajú zámer návrhu a zároveň zlepšia výťažnosť, rozmerovú konzistenciu a v konečnom dôsledku náklady.