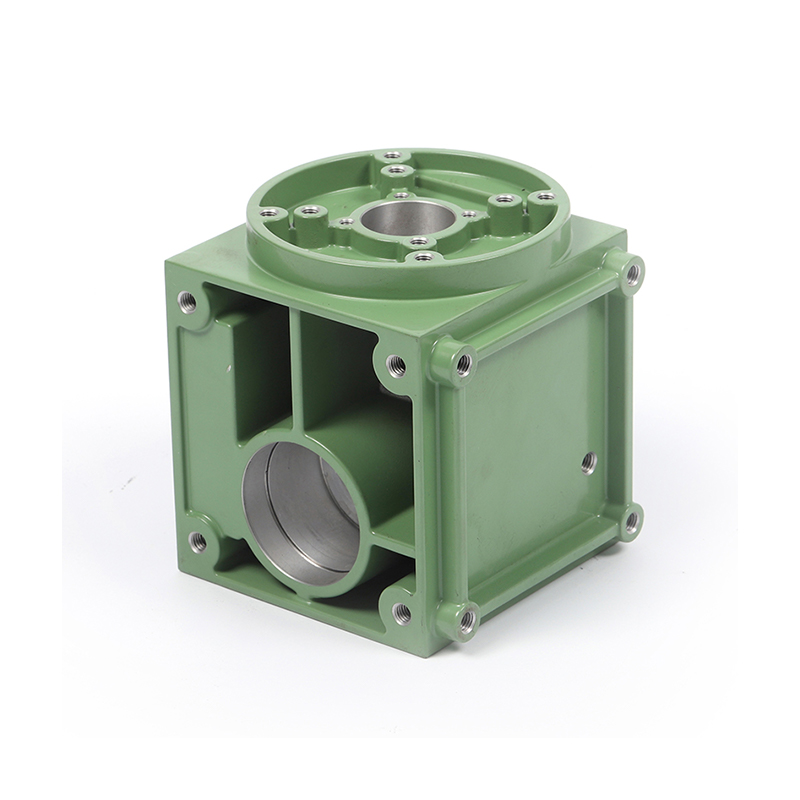
Tichá, ale dôsledná revolúcia pretvára svet odlievacieho priemyslu . Poháňané imperatívom „Novej produktivity“ – rámca, ktorý integruje pokročilú vedu o materiáloch, inteligentnú výrobu a zelené procesné inžinierstvo – vysokovýkonné odliatky z nehrdzavejúcej ocele a legovanej ocele nanovo definujú to, čo môže presná výroba dosiahnuť pre špičkové priemyselné aplikácie.
Odvetvie odlievania zaujímalo po desaťročia paradoxné postavenie v ťažkom priemysle: nevyhnutné pre takmer každý vyrobený produkt, no vnímané ako nízkotechnologický komoditný proces odolný voči zmysluplným inováciám. Toto vnímanie je už zastarané. Priesečník výpočtovej metalurgie, digitálne riadenej tuhnutia, systémov kvality s uzavretou slučkou a chémie nízkouhlíkových procesov povýšil presné odlievanie na strategickú technologickú doménu – takú, ktorú špičkoví výrobcovia v oblasti letectva, energetiky, zdravotníckych zariadení a pokročilej mobility čoraz viac uznávajú ako konkurenčný diferenciátor a nie ako dodatočný nápad v dodávateľskom reťazci.
Pochopenie „novej produktivity“ v kontexte castingu
Koncept novej produktivity vo výrobe presahuje konvenčné metriky efektívnosti. Opisuje kvalitatívny posun v produktívnych silách, ktoré majú priemyselné organizácie k dispozícii, charakterizovaný fúziou pokročilých technológií, vysokokvalifikovaných ľudských znalostí a myslenia na úrovni systému v rámci celého hodnotového reťazca. V odlievacom priemysle sa nová produktivita prejavuje v troch vzájomne prepojených dimenziách.
Technologická integrácia ako produktívna sila
Tradičné odlievanie sa pri riadení kvality spoliehalo na nahromadené remeselné znalosti, empiricky odvodené parametre procesu a kontrolu po procese. Nová produktivita nahrádza tento reaktívny model proaktívnym modelom založeným na údajoch. Simulačný softvér predpovedá fronty tuhnutia, teplotné gradienty a tvorbu pórovitosti zmršťovania pred prvým naliatím. Senzorové polia zabudované vo formovacích nástrojoch poskytujú tepelnú spätnú väzbu v reálnom čase, ktorá uzatvára slučku medzi dizajnovým zámerom a fyzickým výsledkom. Automatizované nedeštruktívne vyhodnocovacie systémy – počítačová tomografia, fázovaný ultrazvuk, digitálna rádiografia – nahrádzajú štatistické vzorkovanie 100% objemovou kontrolou kritických odliatkov.
Spoločne tieto technológie komprimujú tradičný cyklus vývoja odliatkov z mesiacov na týždne a súčasne zvyšujú kvalitu podlahy. Výsledkom nie je len rýchlejšia výroba existujúcich dizajnov, ale aj schopnosť vyrábať geometrie, zliatinové kompozície a rozmerové tolerancie, ktoré boli predtým nedosiahnuteľné.
Ľudský kapitál a znalostné systémy
Nová produktivita si vyžaduje aj transformovaný profil ľudského kapitálu. Metalurg, ktorý rozumie termodynamike zliatin, procesný inžinier, ktorý dokáže interpretovať výstupy simulácie tuhnutia, a dátový vedec, ktorý dokáže zostaviť prediktívne modely kvality, musia pracovať ako integrovaný tím a nie ako sekvenčný špecialisti. Zlievárne, ktoré uskutočnili tento organizačný prechod, hlásia kompresiu časových harmonogramov zavedenia nových produktov o 30 – 50 % a zníženie miery odmietnutia prvého tovaru o porovnateľné marže.
Systémové myslenie hodnotového reťazca
Snáď najvýznamnejšou skutočnosťou je, že New Productivity prestavuje dodávateľa odliatkov skôr ako partnera pre spoločný vývoj než ako dodávateľa komponentov. Keď výrobca turbínových lopatiek a jeho dodávateľ odliatkov spoločne optimalizujú zloženie zliatiny, geometriu chladiaceho kanála a požiadavky na povrchovú úpravu pomocou zdieľaných simulačných modelov, výsledkom sú komponenty, ktoré fungujú lepšie a zároveň spotrebujú menej zdrojov na výrobu. Tento systémový prístup – optimalizácia naprieč organizačnými hranicami a nie v rámci nich – je definujúcou charakteristikou novej produktivity v oblasti presného odlievania.
Nová produktivita v odlievaní nie je len o presnom odlievaní – ide o to, aby sa z presnosti stala platforma pre súčasný pokrok vo výkonnosti, udržateľnosti a ekonomickej konkurencieschopnosti.
Hutnícke základy: Odliatky z nehrdzavejúcej ocele
Odliatky z nehrdzavejúcej ocele zaujímajú kritickú pozíciu v špičkovej výrobe všade tam, kde musí koexistovať odolnosť proti korózii, pevnosť pri zvýšených teplotách a rozmerová integrita. Revolúcia presného odlievania prehĺbila možnosti každej veľkej rodiny nehrdzavejúcej ocele a odomkla aplikácie, ktoré predtým uspokojovali iba kované alebo kované výrobky s výrazne vyššími nákladmi.
Austenitické stupne: The Workhorse Redefined
CF8M (odlievaný ekvivalent 316L) zostáva dominantným typom austenitického odlievania pre chemické procesy, farmaceutické a potravinárske aplikácie. Pokročilá prax tavenia – argón-kyslíková dekarbonizácia (AOD) rafinácia nasledovaná vákuovým odplyňovaním – teraz konzistentne dosahuje obsah uhlíka pod 0,03 % , eliminuje riziko senzibilizácie v zónach ovplyvnených teplom zvárania a umožňuje prevádzku v agresívnych halogenidových prostrediach bez medzikryštalickej korózie. Riadené prísady kremíka a mangánu zlepšujú zlievateľnosť bez zníženia odolnosti proti korózii, zatiaľ čo mikrolegovanie dusíkom posilňuje austenitovú matricu vytvrdzovaním intersticiálneho tuhého roztoku.
Vysokolegované austenitické triedy – najmä CN3MN (6Mo superaustenitická) rodina – predstavuje hranicu výkonu nehrdzavejúcich odliatkov. S ekvivalentnými číslami odolnosti proti jamkovej korózii (PREN) presahujúcim 45 tieto zliatiny odolávajú jamkovej a štrbinovej korózii spôsobenej chloridmi pri odsoľovaní morskej vody, pri odsírovaní ropy a plynu na mori a pri odsírovaní spalín, kde by konvenčné odliatky 316L zlyhali v priebehu niekoľkých mesiacov.
Duplexné a superduplexné odliatky
Rodina duplexnej nehrdzavejúcej ocele – charakterizovaná vyváženou austenitovo-feritovou mikroštruktúrou – poskytuje presvedčivú kombináciu odolnosti proti korózii približujúcu sa odolnosti vysokolegovanej austenitiky s medzou klzu približne dvojnásobnou v porovnaní so štaardnými austenitickými druhmi. CD4MCuN a CD3MN (odliate ekvivalenty 2205 duplex) získali značný podiel na trhu s krytmi čerpadiel, telesami ventilov a obežnými kolesami slúžiacimi chemickému, odsoľovaciemu a podmorskému sektoru.
Presná kontrola rovnováhy austenit-ferit – ideálne udržiavaná medzi 40 % a 60 % feritu – je hlavnou metalurgickou výzvou pri duplexnom odlievaní. Moderné zlievarne to dosahujú vďaka prísne kontrolovanému parciálnemu tlaku dusíka počas rafinácie AOD a presnému riadeniu rýchlostí chladenia po stuhnutí pomocou prístrojovej konštrukcie formy. Odliatky, ktoré sa odchyľujú od cieľovej fázovej rovnováhy, vykazujú zníženú húževnatosť, zníženú odolnosť proti korózii a náchylnosť na skrehnutie sigma fázy počas prevádzky pri stredných teplotách.
Austenitické (CF8M / CF3M)
Optimalizované pre odolnosť proti korózii v chemickom a farmaceutickom prostredí. AOD vákuová rafinácia dosahuje C pod 0,03 %. PREN 25–35.
superaustenitické (CN3MN)
6Mo triedy pre extrémne halogenidové prostredie. PREN nad 45. Služba odsírenia morskej vody a spalín. Medza klzu odliatku 240–310 MPa.
Duplex (CD4MCuN / CD3MN)
Vyvážený austenit-ferit. Medza klzu 2x austenitické stupne. Aplikácie čerpadiel, ventilov a obežných kolies. N-riadená fázová rovnováha kritická.
Martenzitické (CA15 / CA6NM)
Vysoká tvrdosť a odolnosť voči opotrebovaniu pre obežné kolesá hydraulických turbín, obežné kolesá čerpadiel. CA6NM ponúka vynikajúcu húževnatosť v porovnaní s CA15 v hydro prevádzke.
Martenzitické triedy pre vysokonapäťové aplikácie
Tam, kde má odolnosť proti oderu a tvrdosť prednosť pred odolnosťou proti korózii, najmä odliatky z martenzitickej nehrdzavejúcej ocele CA6NM —ovládajú aplikácie obežného kolesa hydroelektrickej turbíny a obežného kolesa čerpadla. Riadené temperovanie aplikované na odliatky CA6NM vytvára temperovanú martenzitovú mikroštruktúru s pevnosťou v ťahu 760 – 965 MPa, rázovou húževnatosťou podľa Charpyho presahujúcou 100 J a dostatočnou ťažnosťou na prežitie cyklického hydraulického zaťaženia pri prietokovej a prečerpávacej energii. Veľké žľaby CA6NM presahujúce 70 ton v jednodielnej konštrukcii predstavujú jeden z najnáročnejších výdobytkov presného odlievania v modernom priemysle.
Odliatky z legovanej ocele: Technika pre extrémny výkon
Zatiaľ čo odliatky z nehrdzavejúcej ocele sa zameriavajú na prostredia s prevahou korózie, odliatky z legovanej ocele slúžia ako doplnková oblasť: aplikácie vyžadujúce extrémny mechanický výkon – vysokú pevnosť, rázovú húževnatosť, odolnosť proti opotrebovaniu alebo odolnosť proti tečeniu pri zvýšených teplotách – často bez agresívnych korozívnych médií.
Nízkolegované vysokopevnostné odliatky
The 8630 a 4340 ekvivalentné triedy odlievania poskytujú pevnosť v ťahu presahujúcu 1 000 MPa s hodnotami rázovej húževnatosti podľa Charpyho vhodnými pre arktickú prevádzku pri –60 °C, slúžiace kritickým aplikáciám v zariadeniach podmorských vrtov, banských strojoch a veľkých konštrukčných komponentoch v mobilných žeriavoch a zdvíhacích zariadeniach. Presná kontrola uhlíkového ekvivalentu (CE) je nevyhnutná pre zvárateľnosť bez predhrievania v scenároch opráv v teréne – kritická požiadavka pre odliatky, ktoré môžu vyžadovať údržbu na vzdialených miestach.
Chróm-molybdén odolný voči tečeniu
Petrochemické aplikácie a aplikácie na výrobu energie vystavujú odliatky trvalému zaťaženiu pri teplotách od 400 °C do 650 °C, čo sú podmienky, pri ktorých konvenčná uhlíková oceľ neprijateľne tečie. The WC6 (1,25Cr-0,5Mo) a WC9 (2,25Cr-1Mo) triedy legovanej ocele na odlievanie a pokročilejšie C12A (9Cr-1Mo-V) stupeň odvodený od špecifikácií tvárnených rúr P91, poskytuje pevnosť pri tečení a odolnosť proti oxidácii, ktorú vyžadujú skrine parných turbín, telesá ventilov vo vysokotlakových parných zberačoch a komponenty tlakových nádob reaktora.
Presné odlievanie C12A a jeho variantov vyžaduje mimoriadne prísnu kontrolu mikroprísad bóru, dusíka a nióbu, ktoré stabilizujú temperovanú martenzitickú latovú štruktúru zodpovednú za dlhodobú pevnosť pri tečení. Neoprávnená náhrada zliatinami Cr-Mo nižšej kvality – riziko historickej kvality v tomto sektore – je teraz do značnej miery zmiernená prenosným overením zliatiny XRF integrovanou do pracovných postupov prijímania kontrol v progresívnych zariadeniach koncových používateľov.
Odliatky z legovanej ocele odolné voči opotrebovaniu
Ťažba, spracovanie cementu a kameniva spôsobujú veľké opotrebenie odliatkov abrazívnym a rázovým opotrebením. Biele železo s vysokým obsahom chrómu a Hadfield mangánová oceľ (11–14 % austenitický Mn) predstavujú opačné konce tribologického spektra: biele železo ponúka maximálnu odolnosť proti oderu vďaka svojej mikroštruktúre vystuženej karbidmi, ale obmedzenú rázovú húževnatosť; Hadfield austenitický mangán mechanicky vytvrdzuje pri náraze na dosiahnutie povrchovej tvrdosti presahujúcej 500 HBW, pričom si zachováva húževnatosť jadra, ktorá zabraňuje krehkému lomu. Presné odlievanie umožňuje výrobu oboch akostí v zložitých geometriách – vložky drviča, vložky fréz, zuby naberačky – ktoré optimalizujú geometriu opotrebiteľnej plochy, aby sa predĺžila životnosť nad rámec toho, čo umožňujú rovnomerné ploché odliatky.
| Stupeň zliatiny | Kľúčové legujúce prvky | Typická aplikácia | Výkonnostná výhoda |
|---|---|---|---|
| Ekvivalent 8630 | Ni Cr Mo | Podmorské ústia studní, žeriavové háky | 1000 MPa UTS, arktická húževnatosť |
| WC6 (1,25Cr-0,5Mo) | Cr Mo | Telesá parných ventilov, skrine turbín | Pevnosť pri tečení do 550°C |
| C12A (9Cr-1Mo-V) | Cr Mo V Pozn | Ultra-superkritické parné turbíny | Pevnosť v tečení do 650°C, odolnosť proti oxidácii |
| Hadfield Mn Steel | Mn 11 – 14 % | Vložky drvičov, vložky mlynov | Pracovné spevnenie na 500 HBW pri náraze |
| Biele železo s vysokým obsahom Cr | Cr 15 – 28 % C 2,5 – 3,5 % | Vložky kalových čerpadiel, obežné kolesá | Maximálna odolnosť proti oderu, HRC 58–65 |
| Vytvrdené zrážkami | Ni Cu Al | Letecké konštrukčné odliatky | Vysoká pevnosť v pomere k hmotnosti, rozmerová stálosť |
Inovácia procesov: Technika presnosti
Vynikajúca chémia zliatin je potrebná, ale nedostatočná pre vysokovýkonné výsledky odlievania. Procesný reťazec, ktorý premieňa tekutý kov na hotový odliatok – od návrhu formy cez kontrolu tuhnutia, tepelné spracovanie a konečnú úpravu – určuje, či sa potenciálne vlastnosti zliatiny realizujú v konečnom komponente.
- 01
Výpočtový dizajn odlievania
Simulácia tuhnutia konečných prvkov (pomocou platforiem ako MAGMASOFT, ProCAST alebo AnyCasting) predpovedá tvorbu pórovitosti, náchylnosť na roztrhnutie za tepla a distribúciu mikroštruktúrneho gradientu pred rezaním nástroja. Vtokové a stúpacie systémy optimalizované podľa topológie minimalizujú straty na výnose a zároveň zabezpečujú smerové tuhnutie smerom k strategicky umiestneným podávačom. Virtuálne DOE (Design of Experiment) nahrádza nákladné fyzické skúšky optimalizácie parametrov procesu.
- 02
Pokročilé tavenie a rafinácia
Konvertory argón-kyslíkovej dekarbonizácie (AOD) umožňujú presnú reguláciu uhlíka, síry a dusíka v ohrevoch nehrdzavejúcej a legovanej ocele a zároveň minimalizujú straty oxidáciou chrómu. Sekvencie vákuového indukčného tavenia (VIM) a vákuového oblúkového pretavovania (VAR) aplikované na superzliatiny a prémiové letecké odlievacie zliatiny poskytujú takmer nulový obsah inklúzií a riadené štruktúry dendritických zŕn, ktoré sú nevyhnutné pre integritu rotujúcich komponentov.
- 03
Technológia foriem a tepelný manažment
Systémy škrupín na investičné odlievanie s upravenými profilmi priepustnosti, formy na odlievanie do piesku s tepelne prispôsobenými povrchovými pieskami a nástroje na trvalé formovanie s konformnými chladiacimi kanálmi – umožnené výrobou kovových aditív – poskytujú bezprecedentnú kontrolu nad lokálnymi rýchlosťami tuhnutia. Riadené smerové tuhnutie eliminuje rovnoosé zóny zŕn v kritických častiach, čím sa vytvárajú stĺpcové alebo monokryštálové mikroštruktúry v odliatkoch z vysokoteplotných zliatin.
- 04
Priebežné monitorovanie a adaptívne riadenie
Termočlánkové polia zabudované vo formovacích nástrojoch dodávajú v reálnom čase tepelné údaje do riadiacich systémov procesov, ktoré upravujú prietok chladiacej vody, sekvencie otvárania formy alebo lokalizovanú aktiváciu vykurovacieho prvku, aby sa zachovali cieľové profily tuhnutia. Systémy strojového videnia na vytriasacích a čistiacich linkách detegujú povrchové anomálie, keď je odliatok stále pri procesnej teplote, čo umožňuje okamžité nápravné opatrenie skôr, ako následné operácie pridajú hodnotu potenciálne chybným dielom.
- 05
Presné tepelné spracovanie
Digitálne riadená atmosféra pece s hustotou termočlánkov dostatočnou na dosiahnutie rovnomernosti teploty v rozmedzí 5 °C naprieč záťažou transformuje mikroštruktúry odliateho odliatku na dosiahnutie cieľových špecifikácií mechanických vlastností. Riadenie rýchlosti ochladzovania – pomocou polyméru, vody alebo média s núteným ochladzovaním vzduchu – riadi počiatočné teploty martenzitu a gradienty konečnej tvrdosti v odliatkoch z legovanej ocele. Cykly tepelného spracovania po zváraní aplikované na zóny opráv nerezových zvarov sa overujú prechodom tvrdosti a rázovou skúškou z kupónových vzoriek spracovaných popri výrobných odliatkoch.
- 06
Nedeštruktívne hodnotenie a digitálne záznamy o kvalite
Automatická počítačová tomografia (CT) skenovanie investičných odliatkov generuje trojrozmerné objemové kontrolné záznamy, ktoré identifikujú vnútornú pórovitosť, inklúzne vlákna a odchýlky hrúbky steny so submilimetrovým rozlíšením. Digitálna rádiografia so softvérom na automatické rozpoznávanie defektov (ADR) spracováva röntgenové snímky odlievané do piesku rýchlosťou 10x rýchlejšie ako manuálna interpretácia pri zachovaní alebo zlepšení spoľahlivosti detekcie. Všetky kontrolné údaje sú uchovávané v digitálnych systémoch riadenia kvality prepojených so sériovými číslami odlievania, aby bolo možné sledovať celý životný cyklus.
Uľahčenie ekologickej modernizácie špičkovej výroby
Príspevok vysokovýkonných presných odliatkov k ekologickej výrobe funguje na dvoch úrovniach: zníženie vplyvu na životné prostredie v rámci samotného procesu odlievania a umožnenie úlohy, ktorú zohrávajú vynikajúce odliatky pri energetickej transformácii a dekarbonizácii nadväzujúcich odvetví.
Dekarbonizácia zlievarenského procesu
Konvenčné zlievarenské operácie – tavenie v kupolovej peci, príprava piesku, tryskanie a mletie – boli historicky energeticky náročné a emisne náročné. Model New Productivity vyvíja systematický tlak na každú fázu. Elektrické indukčné pece, ktoré nahrádzajú kuply na fosílne palivá, znižujú priame emisie uhlíka o 40 – 60 % a zlepšujú reguláciu teploty taveniny na štandardy, ktoré sú v spaľovacích systémoch nedosiahnuteľné. Spojivové systémy pre pieskové jadrá prechádzajú z fenolformaldehydových živíc na anorganické kremičitany a organické alternatívy odvodené od biomasy, čím sa eliminujú emisie prchavých organických zlúčenín (VOC) z operácií pečenia jadra a odlievania. Nátery na vodnej báze nahrádzajúce nátery foriem na báze rozpúšťadiel ďalej znižujú zaťaženie VOC.
Filozofia odlievania v tvare takmer siete sa priamo zameriava na efektívnosť materiálu – najväčšiu ekologickú páku pri odlievaní kovov. Každý kilogram ocele, ktorý sa dostane do taviacej pece, ale nedosiahne hotový odliatok, predstavuje plytvanie energiou, surovinou a spracovateľskými zdrojmi. Pokročilý dizajn vtoku, optimalizovaná geometria nástavca a presné riadenie rozmerov znižujú pomer odlievanej hmotnosti k hmotnosti hotového odliatku (pomer nákup a odlet v leteckej terminológii) z historických hodnôt 3:1 alebo vyšších na pomery blížiace sa k 1,3:1 v operáciách vyspelého odlievania. Ekologický prínos – menej tavenia, menej mletia, menej recyklácie šrotu – je okamžitý a podstatný.
Metriky zeleného odlievania – vedúca prax v odvetví
- Elektrické indukčné tavenie s obnoviteľným zdrojom elektriny: Emisie rozsahu 2 sa blížia k nule
- Anorganické spojivové jadrové systémy: emisie VOC znížené o 95 % v porovnaní s fenolickým chladiacim boxom
- Rekultivácia piesku v uzavretom okruhu: pridanie nového piesku pod 3 % celkovej spotreby piesku
- Investičné liatie v takmer čistom tvare: pomer nákupu a letu nižší ako 1,4 pre zložité geometrie letectva
- Rekuperácia tepla z chladiacej vody formy: miera rekuperácie tepelnej energie presahujúca 60 %
- Zníženie miery šrotu prostredníctvom dizajnu riadeného simuláciou: miera prijatia pri prvom spustení nad 95 %
Umožnenie prechodu energie prostredníctvom kritických odliatkov
Infraštruktúra čistej energie, ktorá sa buduje na celom svete – veterné turbíny, jadrové elektrárne, zariadenia na výrobu zeleného vodíka, prečerpávacie vodné sklady a systémy na zachytávanie uhlíka – je materiálovo závislá od vysokovýkonných presných odliatkov, ktoré spĺňajú špecifikácie, ktoré nemôže splniť žiadny konvenčný prístup k odlievaniu.
Hlavné hriadele veľkých veterných turbín a odliatky nábojov v triedach ekvivalentných EN-GJS-400-18-LT tvárna liatina alebo vysokopevnostná legovaná oceľ musí prežiť 20 rokov cyklického únavového zaťaženia v morskom prostredí na mori, čo si vyžaduje konzistenciu materiálových vlastností pri odliatkoch s hmotnosťou 20 až 80 ton. Odliatky z nehrdzavejúcej ocele jadrovej kvality pre plášte čerpadiel primárneho chladiva a telesá ventilov chladiaceho média reaktora vyžadujú dodržiavanie ASME sekcia III štandardy jadrovej kvality – patria medzi najnáročnejšie špecifikácie odlievania v akomkoľvek odvetví. Vodíková prevádzka si vyžaduje austenitické odliatky z nehrdzavejúcej ocele s kontrolovaným obsahom feritu a preukázanou odolnosťou voči vodíkovému krehnutiu potvrdenou skúškami ťahu pri nízkej rýchlosti deformácie.
V každej z týchto aplikácií je príspevok presného odlievania k zelenej energetickej infraštruktúre skôr podpornou podmienkou než postupným zlepšovaním. Rozbočovač veternej turbíny, ktorý predčasne zlyhá, nepredstavuje len stratu vo výrobe – vyraďuje z prevádzky aktívum na výrobu čistej energie v historickom bode, keď má každá gigawatthodina obnoviteľnej energie maximálnu hodnotu pre životné prostredie.
Výhody uhlíkovej stopy životného cyklu
Pri hodnotení počas celého životného cyklu produktu, a nie v bode samotnej výroby, presné odliatky často vykazujú lepšie environmentálne profily ako alternatívne výrobné postupy. Komplexné puzdro čerpadla vyrobené ako jediný presný odliatok eliminuje montáž viacerých opracovaných dosiek, zváraných spojov a armatúr – z ktorých každý nesie svoj vlastný stelesnený uhlík z ťažby surovín, spracovania a spájania. Vyššia počiatočná investícia odliatku do kvality materiálu a procesu sa mnohonásobne vráti vďaka predĺženej životnosti, zníženým zásahom do údržby a vyhýbaniu sa neplánovaným prestojom, ktoré so sebou prinášajú vlastné uhlíkové náklady na prerušenie výroby.
Strategické aplikácie v špičkových výrobných sektoroch
Sektory, ktoré poháňajú dopyt po vysokovýkonných odliatkoch z nehrdzavejúcej ocele a legovanej ocele, majú spoločnú charakteristiku: pôsobia na hranici výkonnosti príslušných odvetví, kde materiálové obmedzenia priamo obmedzujú to, čo je možné dosiahnuť. Presné odlievanie, ktoré umožňuje nová produktivita, tieto obmedzenia postupne odstraňuje.
Letectvo a obrana
Konštrukčné odliatky a odliatky motorov pre letectvo a kozmonautiku vyžadujú najvyššiu integráciu konštrukčnej voľnosti, efektívnosti hmotnosti a spoľahlivosti. Investičné liatie superzliatin na báze niklu pre súčiastky horúcej sekcie turbín – pomocou technológie smerového tuhnutia alebo tuhnutia monokryštálov – zostáva jednou z technicky najnáročnejších existujúcich výrobných operácií. Nerezové investičné odliatky slúžia na konštrukčné držiaky drakov lietadiel, hydraulické rozvody a pripevňovacie armatúry motorovej gondoly, kde kombinácia odolnosti proti korózii, pomeru pevnosti k hmotnosti a geometrickej zložitosti eliminuje alternatívne možnosti výroby.
Ropa, plyn a petrochémia
Podmorské výrobné zariadenia musia spoľahlivo fungovať v hĺbkach vody presahujúcich 3000 metrov, pri teplotách blízkych bodu mrazu, pri tlaku nad 1000 barov a v prítomnosti sírovodíka a oxidu uhličitého – podmienky, ktoré súčasne vyžadujú maximálnu mechanickú integritu a odolnosť proti korózii. Vysokolegované duplexné a superduplexné odliatky z nehrdzavejúcej ocele pre telá vianočných stromčekov, rozdeľovacie bloky a potrubné spojovacie prvky predstavujú najväčší hodnotový segment na trhu presných odliatkov pre ropné a plynárenské aplikácie. Súlad s NACE MR0175 / ISO 15156 požiadavky na praskanie sulfidovým napätím sú povinné a overené prostredníctvom štandardizovaných testovacích protokolov aplikovaných na výrobné tepelne spracované odliatky.
Výroba a skladovanie energie
Vnútorné skrine parnej turbíny pracujúce pri ultrasuperkritických podmienkach (600 °C, 300 barov) predstavujú vrchol požiadaviek na výkon odlievania legovanej ocele. Systém zliatiny C12A (9Cr-1Mo-V), prispôsobený na základe skúseností s potrubím elektrárne, umožňuje teploty a tlaky pary, ktoré zlepšujú účinnosť Rankinovho cyklu z 38 % na viac ako 45 % – priamy termodynamický príspevok k zníženiu spotreby paliva a emisií CO2 na kilowatthodinu vyrobenej elektriny. Prechod z podkritických na ultrasuperkritické podmienky pary, čiastočne umožnený pokročilou metalurgiou odlievania, je jedným z najjasnejších príkladov presného odlievania umožňujúceho ekologickú energetickú efektívnosť vo veľkom meradle.
Lekárske vybavenie a vedy o živej prírode
Zariadenia na sterilizáciu chirurgických nástrojov, nádoby farmaceutických reaktorov a štruktúry diagnostického zobrazovacieho systému vyžadujú odliatky z nehrdzavejúcej ocele, ktoré kombinujú biokompatibilitu, čistiteľnosť, rozmerovú presnosť a odolnosť proti korózii v prostrediach zahŕňajúcich parné autoklávovanie, agresívne čistiace prostriedky a cykly nepretržitého používania. Investičné odlievanie 316L a 17-4 PH nehrdzavejúca oceľ pre kryty endoskopických zariadení, nástroje na výrobu implantátov a kryty pre rádiofarmaceutiku predstavuje miesto s vysokou hodnotou, kde požiadavky na kvalitu zlievarní orientovaných na novú produktivitu poskytujú rozhodujúcu konkurenčnú diferenciáciu.
Budovanie novej schopnosti odlievania produktivity: Strategický plán
Výrobcom, ktorí sa snažia využiť vysokovýkonné presné odliatky ako strategický zdroj – či už ako výrobcovia odliatkov alebo ako inžinierske organizácie, ktoré špecifikujú a získavajú odliatky – prístup k rozvoju štruktúrovaných schopností zabraňuje bežným nástrahám roztriešteného osvojenia si technológie a nesprávne nastaveným dodávateľským vzťahom.
Posúďte zrelosť zliatiny a procesu
Vykonajte systematickú kontrolu súčasných špecifikácií odlievania v porovnaní s požiadavkami aplikácie. Identifikujte medzery, kde konvenčné druhy alebo procesy obmedzujú výkon, a zmapujte dostupné prémiové zliatiny a procesné alternatívy s kvantifikovanými rozdielmi výkonu.
Implementujte najskôr návrh simulácie
Pred uvedením nástrojov na trh nariaďte simuláciu tuhnutia ako štandardný krok vo vývoji nových odliatkov. Investujte alebo si zaobstarajte prístup k simulačným platformám s podporou DoE a vybudujte si interné odborné znalosti na interpretáciu výstupov simulácie a konanie na základe nich.
Dôsledne kvalifikujte spôsobilosť dodávateľa
Posunúť sa nad rámec súladu so špecifikáciou produktu a posúdiť spôsobilosť procesu dodávateľa: taviace postupy, dokumentácia o jednotnosti pece tepelného spracovania, záznamy o kvalifikácii systému NDT a zrelosť systému kvality podľa noriem, ako sú AS9100 alebo ISO 9001 s presahmi IATF.
Vytvorte sledovateľnosť digitálnej kvality
Vyžadovať od dodávateľov odliatkov, aby poskytovali záznamy o digitálnych kontrolách – údaje zo skenovania CT, C-skenovanie UT, správy o rozmerových CMM – v štruktúrovaných formátoch spojených so sériovými číslami odliatkov. Zostavte prichádzajúce systémy kvality, ktoré prijímajú a archivujú tieto záznamy pre riadenie životného cyklu.
Integrujte metriky trvalej udržateľnosti
Zahrňte environmentálne správanie zlievárne – zdroj energie, intenzitu emisií, spotrebu vody, mieru recyklácie odpadu – do hodnotiacich kariet dodávateľov. Požiadajte o vyhlásenie o uhlíkovej stope produktu (PCF) v súlade s normou ISO 14067 ako základ pre nahlasovanie emisií v rozsahu 3.
Spoločný vývoj s dodávateľmi odliatkov
Preveďte najkritickejšie castingové vzťahy z transakčných zdrojov na partnerstvá spoločného vývoja. Zdieľajte požiadavky na výkon aplikácií, údaje o servisnom prostredí a zistenia analýzy porúch s odlievacími inžiniermi, ktorí ich môžu premeniť na možnosti optimalizácie zliatin a procesov.
Presné odlievanie ako strategický pilier priemyselnej transformácie
Revolúcia presného odlievania, poháňaná princípmi novej produktivity, nie je postupným vylepšením zavedeného procesu – je to komplexná redefinícia toho, čo môže odlievanie ako výrobná technológia dosiahnuť. Vysokovýkonné odliatky z nehrdzavejúcej ocele a legovanej ocele vyrábané zlievarňami, ktoré plne internalizovali možnosti výpočtovej metalurgie, inteligentného riadenia procesov a systematického inžinierstva kvality, sú dnes v štrukturálnej spoľahlivosti a rozmerovej presnosti na nerozoznanie od kovaných a kovaných alternatív, ktoré si historicky vyžadovali výkonnostnú prémiu.
Ešte dôležitejšie je, že tieto pokročilé odliatky umožňujú skôr než len účasť na ekologickej modernizácii špičkovej výroby. Sú štrukturálnou chrbticou veterných turbín, ktoré premieňajú obnoviteľnú energiu na elektrickú energiu, prvkami udržiavajúcimi tlak v ultra účinných parných turbínach znižujúcich spotrebu fosílnych palív, korózii odolnými krytmi systémov elektrolyzéra zeleného vodíka a vysoko integrovanými komponentmi jadrových elektrární, ktoré poskytujú energiu so základným zaťažením s nízkym obsahom uhlíka. Ich výroba čoraz viac spĺňa štandardy ekologických procesov – elektrické tavenie, anorganické spojivá, efektivita v tvare takmer siete, cyklovanie zdrojov v uzavretej slučke – ktoré zlaďujú výrobný proces s trvalo udržateľnými aplikáciami konečného použitia, ktorým slúžia.
Pre špičkových výrobcov, ktorí sa orientujú v dvojitých imperatívoch vedúceho postavenia v oblasti technologického výkonu a environmentálnej zodpovednosti, predstavuje investícia do schopnosti presného odlievania – či už ako výrobca alebo ako sofistikovaný zákazník – jeden zo záväzkov s najvyššou návratnosťou, ktoré sú v súčasnom priemyselnom prostredí k dispozícii.