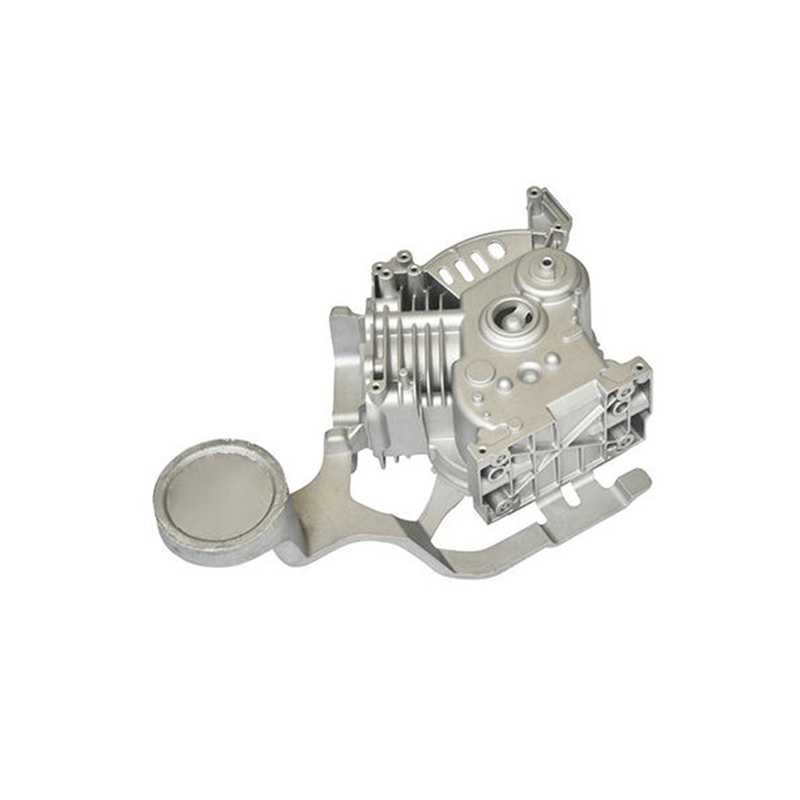
A tlakové liatie chladič je komponent tepelného manažmentu, ktorý sa vyrába vstrekovaním roztaveného kovu – najčastejšie hliníkovej zliatiny – do presne skonštruovanej oceľovej formy pod vysokým tlakom. Forma definuje každý geometrický prvok hotového dielu: základňu, sústavu rebier, montážne výstupky a akékoľvek integrované konštrukčné alebo elektrické prvky. Akonáhle kov stuhne a forma sa otvorí, výsledný chladič je geometricky blízko svojej konečnej podobe, čo si pred použitím vyžaduje malé alebo žiadne sekundárne opracovanie.
Chladiče vo všeobecnosti fungujú tak, že odoberajú tepelnú energiu zo súčiastky generujúcej teplo – výkonového tranzistora, CPU, modulu LED alebo ovládača motora – a rozptyľujú túto energiu do okolitého vzduchu alebo chladiacej kvapaliny. Chladič na tlakové liatie to dosahuje prostredníctvom vlastnej tepelnej vodivosti svojej kovovej zliatiny a vďaka veľkej ploche vytvorenej rebrovými štruktúrami, ktoré maximalizujú kontakt medzi komponentom a okolitým chladiacim médiom.
Tlakové liatie je jednou z niekoľkých výrobných metód používaných na výrobu chladičov – medzi iné patrí extrúzia, obrábanie, kovanie a konštrukcia s lepenými rebrami – ale zaujíma osobitnú pozíciu kvôli svojej schopnosti vytvárať zložité trojrozmerné geometrie pri veľkom objeme a s vynikajúcou konzistenciou medzi dielmi. Tam, kde je extrúzia obmedzená na rovnomerné dvojrozmerné prierezy, tlakové liatie môže produkovať rebrá, ktoré sa líšia výškou, rozstupom a orientáciou naprieč jedným komponentom, integrujú montážne konzoly a vnútorné kanály a vyhovujú podrezaniam a dutým prvkom, ktoré by nebolo možné vytlačiť.
Proces tlakového liatia chladičov
Pochopenie toho, ako funguje tlakové liatie, pomáha vysvetliť možnosti a obmedzenia takto vyrobených chladičov. Proces prebieha v niekoľkých dobre definovaných etapách.
Dizajn a príprava foriem
Základom každého chladiča odlievania pod tlakom je oceľová forma, nazývaná aj forma. Skladá sa z dvoch polovíc: kryt die polovica , ktorý tvorí jednu tvár komponentu, a vyhadzovač die polovica , ktorá tvorí druhú a obsahuje vyhadzovacie čapy slúžiace na vytlačenie hotového odliatku po stuhnutí. Čiara, kde sa obe polovice stretávajú, je známa ako deliaca čiara a jej umiestnenie musí konštruktér nástroja starostlivo vybrať, aby sa zabezpečilo, že hotový odliatok čisto skĺzne z polovice krytu a zostane v polovici vyhadzovača, keď sa forma otvorí.
Samotná matrica je zvyčajne opracovaná z kalenej nástrojovej ocele H13 alebo podobnej nástrojovej ocele, ktorá je schopná odolať tisíckam vysokotlakových a vysokoteplotných vstrekovacích cyklov. Navrhovanie lisovnice pre komplexný chladič – s mnohými tenkými rebrami, úzkymi toleranciami a integrovanými funkciami – je významným inžinierskym počinom. Konštrukcia lisovnice musí brať do úvahy dráhy prúdenia kovu, polohy chladiaceho kanála v lisovnici, vtoku a žľabu a ventilačné zariadenia, aby sa umožnil únik zachyteného vzduchu počas vstrekovania.
Tavenie a vstrekovanie kovov
Akonáhle je forma pripravená a uzavretá pod vysokým hydraulickým tlakom, roztavená hliníková zliatina – udržiavaná pri teplote typicky medzi 620 °C a 700 °C v závislosti od zliatiny – sa vstrekuje do dutiny formy pri tlakoch v rozsahu od približne 10 do 175 MPa (1 500 až 25 000 psi) pre hliník. Tento vysoký vstrekovací tlak núti roztavený kov vyplniť každý detail dutiny formy, vrátane tenkých rebier a malých prvkov, skôr ako stihne stuhnúť.
Existujú dva hlavné varianty procesu tlakového liatia relevantné pre výrobu chladiča:
- Tlakové liatie v horúcej komore: Vstrekovací mechanizmus je ponorený v zásobníku roztaveného kovu. Táto metóda je rýchlejšia a vhodná pre zliatiny s nižšou teplotou topenia, ako je zinok. Nie je vhodný na hliník, ktorý by poškodil ponorené komponenty.
- Tlakové liatie v studenej komore: Používa sa na hliník a iné zliatiny s vyššou teplotou topenia. Roztavený kov je naberaný do vstrekovacej komory samostatne pre každý výstrel. Hoci je o niečo pomalší ako horúca komora, dosahuje vysoké tlaky potrebné na tlakové liatie hliníka a je to štandardný proces pre hliníkové chladiče.
Tuhnutie, vyhadzovanie a orezávanie
Po vstreknutí kov rýchlo tuhne - v priebehu niekoľkých sekúnd - pretože prenáša teplo na ochladenú oceľovú matricu. Forma sa potom otvorí a doska vyhadzovacieho kolíka poháňa všetky vyhadzovacie kolíky súčasne rovnakou silou, čím sa odliatok čisto vytlačí z polovice vyhadzovača bez deformácie. Dôležité je starostlivé umiestnenie vyhadzovacieho kolíka: nesprávne umiestnené kolíky môžu zanechať stopy na povrchu chladiča alebo spôsobiť lokálne napätie, ktoré počas vyhadzovania deformuje tenké rebrá.
Vysunutá časť stále nesie vtokový kanál (stuhnutý kov vo vstrekovacej bráne), bežce a akýkoľvek prepadový materiál z ventilačného systému. Tieto sa odstraňujú orezaním – buď vo vyhradenom lise na orezávanie alebo ručne – predtým, ako sa chladič presunie do sekundárnych operácií. Niektoré záblesky (tenké kovové rebrá na deliacej čiare) môžu tiež vyžadovať odstránenie.
Sekundárne operácie
V závislosti od požiadaviek aplikácie môžu tlakové liate chladiče podstúpiť sekundárne obrábacie operácie, aby sa dosiahli užšie tolerancie kritických rozmerov – ako je rovinnosť montážneho povrchu, ktorý je v kontakte s elektronickým komponentom – ktoré nemožno spoľahlivo držať v stave odliatkov. Vŕtanie, rezanie závitov a frézovanie sú bežné sekundárne operácie. Pri veľkoobjemovej výrobe sa tieto sekundárne kroky často vykonávajú na CNC obrábacích centrách v súlade s bunkou na tlakové liatie, čím sú časy cyklu krátke.
Materiály používané v chladičoch na tlakové liatie
Výber zliatiny je jedným z najdôslednejších rozhodnutí pri konštrukcii chladiča tlakového liatia, pretože priamo riadi tepelnú vodivosť, zlievateľnosť, mechanickú pevnosť a hmotnosť.
Hliníkové zliatiny: Dominantná voľba
Zliatiny hliníka tvoria prevažnú väčšinu chladičov odlievaných pod tlakom, a to z viacerých dôvodov: prirodzená tepelná vodivosť hliníka, jeho nízka hustota (približne jedna tretina oproti oceli), jeho prirodzená oxidová vrstva, ktorá odoláva korózii, jeho vynikajúca zlievateľnosť pri komerčne dostupných teplotách a jeho ľahká dostupnosť a recyklovateľnosť. Dve hliníkové zliatiny najčastejšie špecifikované pre tlakovo liate chladiče sú:
| Zliatina | Tepelná vodivosť | Kľúčové vlastnosti | Najlepšie sa hodí pre |
|---|---|---|---|
| A380 | ~96 W/m·K | Univerzálna zliatina na tlakové liatie; vynikajúca tekutosť, rozmerová stabilita a opracovateľnosť; dobrá odolnosť proti korózii; akceptuje eloxovanie a práškové lakovanie | Spotrebná elektronika, LED kryty, automobilové komponenty, telekomunikačné zariadenia |
| ADC12 (A383) | ~92–96 W/m·K | Vysoký obsah kremíka poskytuje vynikajúcu tekutosť pre tenkostenné a zložité geometrie; o niečo nižšia mechanická pevnosť ako A380; populárne v japonských a ázijských dodávateľských reťazcoch | Komplexné tenkostenné chladiče, spotrebná elektronika, počítačové periférie |
| A356 / A357 | ~151–160 W/m·K | Výrazne vyššia tepelná vodivosť ako A380; vyžaduje skôr nízkotlakové alebo gravitačné liatie ako vysokotlakové liatie; tepelne spracovateľný | Vysokovýkonné tepelné aplikácie, kde je prioritou vodivosť |
| Zliatiny zinku (Zamak) | ~110 W/m·K | Vyššia hustota ako hliník; veľmi dobrá povrchová úprava a rozmerová presnosť; nižšia teplota topenia vyhovuje tlakovému liatiu v horúcej komore; ťažšie ako ekvivalenty hliníka | Malé, vysoko detailné komponenty; aplikácie, kde je hmotnosť menej kritická |
Stojí za zmienku, že zliatiny hliníka na tlakové liatie majú vlastný kompromis: obsah kremíka, ktorý dáva A380 a ADC12 ich vynikajúcu zlievateľnosť a tekutosť, tiež znižuje ich tepelnú vodivosť v porovnaní s tvárnenými alebo gravitačne odlievanými zliatinami. Čistý hliník má tepelnú vodivosť približne 237 W/m·K; zliatina A380 na tlakové liatie dosahuje len okolo 96 W/m·K. Inžinieri, ktorí vyžadujú vyššiu vodivosť, niekedy špecifikujú A356.0 vyrábané nízkotlakovým liatím alebo gravitačným liatím, akceptujú pomalší a trochu drahší proces výmenou za vynikajúci tepelný výkon.
Vznikajúce materiály
Prebiehajúci výskum materiálov rozširuje možnosti dostupné pre dizajnérov chladičov. Kompozitné materiály obsahujúce keramické častice alebo uhlíkové vlákna sa skúmajú pre aplikácie, ktoré vyžadujú vysokú tepelnú vodivosť a nízku hmotnosť nad rámec toho, čo môžu poskytnúť štandardné hliníkové zliatiny. Nanokompozity vylepšené grafénom predstavujú dlhodobejší smer výskumu s potenciálom dramatického zlepšenia tepelnej vodivosti, ak ich možno úspešne integrovať do komerčne škálovateľných procesov tlakového liatia.
Úvahy o dizajne chladičov na tlakové liatie
Geometrická voľnosť tlakového liatia je podstatná v porovnaní s extrúziou, ale nie je neobmedzená. Efektívny dizajn chladiča pre tlakové liatie vyžaduje starostlivé súčasné zváženie tepelného výkonu, vyrobiteľnosti a mechanickej integrity.
Geometria a hustota plutiev
Rebrá sú primárnym mechanizmom, ktorým chladič zväčšuje svoju účinnú plochu. V chladiči odlievanom pod tlakom môžu byť rebrá orientované vo viacerých smeroch, meniť sa vo výške a hrúbke naprieč dielom a usporiadané v kolíkovom, priamom, priečnom alebo radiálnom usporiadaní, ktoré by nebolo možné vytlačiť. Medzi hlavné geometrické parametre patria:
- Výška plutvy: Vyššie rebrá zväčšujú povrch, ale tiež zväčšujú hĺbku dutiny formy, čo sťažuje plnenie tenkých rebier roztaveným kovom a zvyšuje riziko studených uzáverov (neúplné výplne) alebo pórovitosti.
- Hrúbka rebier: Tenšie rebrá poskytujú viac rebier na jednotku šírky (vyššia hustota rebier) a tým väčšiu plochu povrchu, ale existujú praktické nižšie limity – zvyčajne okolo 1,0–1,5 mm pre tlakové liatie hliníka – pod ktorými nie je možné zaručiť spoľahlivé plnenie.
- Rozstup plutv (rozstup): Rebrá s užším sklonom zväčšujú povrchovú plochu, ale obmedzujú prúdenie vzduchu medzi rebrami, čo potenciálne znižuje konvekčný prenos tepla. Optimálne stúpanie závisí od toho, či je chladenie prirodzenou konvekciou alebo núteným prúdením vzduchu a od rýchlosti tohto prúdenia vzduchu.
- Tvar plutiev: Kolíkové rebrá (valcové alebo štvorcové stĺpiky) fungujú dobre pri prúdení vzduchu z priamo namontovaného ventilátora. Rovné paralelné rebrá fungujú najlepšie, keď prúdenie vzduchu smeruje pozdĺž ich dĺžky. Radiálne rebrové usporiadanie je bežné v okrúhlych LED chladičoch, kde dominuje prirodzená konvekcia.
Hrúbka a rovinnosť základne
Základná doska chladiča – pevná časť, ktorá je v kontakte s komponentom generujúcim teplo – musí byť dostatočne hrubá na to, aby šírila teplo bočne z kontaktného bodu cez celé rebrové pole, ale nie taká hrubá, aby zvyšovala zbytočnú hmotnosť a náklady na materiál. Hrúbka základne je určená požadovaným tepelným odporom a tuhosťou potrebnou na zabránenie deformácii počas procesu tlakového liatia a prevádzky. Rovinnosť základného povrchu je kritická: dokonca aj malé medzery medzi zdrojom tepla a chladičom predstavujú významný dodatočný tepelný odpor. CNC obrábanie montážnej plochy po odliatí je často špecifikované na zabezpečenie rovinnosti v rozmedzí 0,05–0,1 mm.
Uhly ponoru
Základnou požiadavkou procesu tlakového liatia sú uhly ponoru - mierne skosenie aplikované na všetky vertikálne povrchy dutiny formy. Bez ťahu by sa odliatok pri tuhnutí a zmršťovaní zablokoval na stenách formy, čo by znemožnilo vyhadzovanie alebo by spôsobilo roztrhnutie dielu. Štandardné uhly ponoru pre tlakové liatie hliníka sú typicky 0,5° až 2° pre vonkajšie povrchy a 1° až 3° pre vnútorné povrchy (jadrá). V prípade rebier chladiča uhly ponoru znamenajú, že rebrá sú na svojej základni o niečo hrubšie ako na špičke, čo je v každom prípade konštrukčne výhodné.
Rovnomernosť hrúbky steny
Náhle zmeny hrúbky steny spôsobujú nerovnomerné rýchlosti tuhnutia, čo môže viesť k pórovitosti, zmršťovacím dutinám a zvyškovým napätiam v odliatku. Dizajnéri sa snažia o čo najrovnomernejšiu hrúbku steny naprieč dielom, využívajúc veľkorysé polomery pri prechodoch hrúbok a vyhýbajú sa izolovaným hrubým úsekom (ktoré tuhnú ako posledné, a preto sú najviac náchylné na zmršťovanie). V prípade chladičov to znamená, že spojenie medzi rebrom a základňou a akékoľvek integrované výstupky alebo montážne podložky by mali byť starostlivo zaoblené.
Umiestnenie deliacej čiary a vyhadzovacieho kolíka
Umiestnenie deliacej čiary ovplyvňuje vzhľad hotového chladiča a jeho rozmerovú presnosť. Flash a svedecké značky na deliacej čiare sú nevyhnutné a ich umiestnenie by sa malo zvoliť tak, aby sa minimalizoval vplyv na funkčné povrchy. Značkám po kolíkoch vyhadzovača na povrchu chladiča sa nedá vyhnúť a ich umiestnenie musí byť naplánované tak, aby neovplyvňovali montážny povrch komponentu alebo akýkoľvek povrch, ktorý bude viditeľný na konečnom produkte.
Povrchové úpravy chladičov na tlakové liatie
Povrchy z liateho hliníka sú funkčné, ale je možné ich zlepšiť z hľadiska tepelného výkonu a odolnosti prostredníctvom rôznych možností povrchovej úpravy.
Eloxovanie
Eloxovanie is an electrochemical process that converts the natural aluminium oxide layer on the surface into a thicker, harder, and more uniform anodic oxide coating. For heat sinks, anodising offers several benefits: the anodic oxide surface has a higher emissivity than bare aluminium (typically 0.8–0.9 versus 0.05–0.2 for polished aluminium), which increases radiant heat dissipation; the hard coating improves scratch and abrasion resistance; and the anodised surface provides corrosion protection in humid or chemically aggressive environments. However, it is important to note that the anodic oxide layer has very low thermal conductivity, so anodising slightly increases the thermal contact resistance at the component-to-heat-sink interface. For this reason, anodised heat sinks used with thermal interface materials (TIMs) should have the anodising thickness controlled carefully, or the mounting surface masked during anodising.
Poznámka: Štandardná hliníková zliatina A380 nie je ideálna na eloxovanie kvôli vysokému obsahu kremíka a medi, ktorý vytvára nerovnomerný, tmavý alebo melírovaný eloxovaný povrch. Pre aplikácie vyžadujúce vysokokvalitný eloxovaný vzhľad by mala byť špecifikovaná zliatina s nižším obsahom kremíka, ako napríklad A360 alebo ADC1.
Práškové lakovanie
Práškové lakovanie nanáša suchý polymérny prášok elektrostaticky na povrch chladiča, ktorý sa potom vytvrdzuje v peci, aby sa vytvoril odolný, rovnomerný film. Poskytuje dobrú ochranu proti korózii a umožňuje širokú škálu farieb. Rovnako ako eloxovanie, polymérový povlak má nízku tepelnú vodivosť, takže jeho hrúbka by mala byť minimalizovaná (zvyčajne 60–100 µm) na tepelne kritických povrchoch. Práškové lakovanie je kompatibilné s A380 a väčšinou ostatných zliatin hliníka na tlakové liatie.
Tryskanie a omieľanie
Otryskávanie alebo otryskanie guľôčkovým povrchom odstraňuje zvyškové otryskávanie, zlepšuje rovnomernosť povrchu a zvyšuje drsnosť povrchu – čím sa okrajovo zväčšuje efektívna plocha povrchu pre prenos tepla. Prevalovaním sa dosahujú podobné výsledky pre menšie komponenty spracovávané v dávkach. Tieto úpravy sa často aplikujú ako prípravný krok pred eloxovaním alebo lakovaním.
Galvanické pokovovanie
V aplikáciách vyžadujúcich zvýšenú tvrdosť povrchu, elektrickú vodivosť alebo špecifické estetické vlastnosti je možnosťou galvanické pokovovanie niklom, chrómom alebo inými kovmi. Najmä niklovanie poskytuje vynikajúcu odolnosť proti korózii a hladkú povrchovú úpravu a používa sa v niektorých aplikáciách telekomunikácií a vojenskej elektroniky.
Výhody chladičov odlievaných pod tlakom
Tlakové liatie ponúka súbor výhod, ktoré z neho robia preferovaný spôsob výroby chladičov v mnohých aplikačných kontextoch:
- Komplexná trojrozmerná geometria: Tlakové liatie môže produkovať rebrové polia s rôznou orientáciou, integrovanými montážnymi prvkami, kanálmi a výstupkami v jedinej operácii – geometrie, ktoré sú nemožné alebo neúmerne drahé akoukoľvek inou metódou.
- Vysoká miera výroby: Stroje na tlakové liatie so studenou komorou môžu dosiahnuť časy cyklu rádovo jedna až tri minúty na jeden výstrel pre typické veľkosti chladiča, čo umožňuje veľmi vysokú priepustnosť po vytvorení nástrojov. Vďaka tomu je tlakové liatie vysoko nákladovo konkurencieschopné pre veľké objemy výroby.
- Vynikajúca rozmerová konzistencia: Všetky odliatky z danej formy sú si rozmerovo veľmi blízke, čo je dôležité pre montáž elektroniky, kde sa chladiče musia presne zhodovať so štandardizovanými súčiastkami a krytmi.
- Štrukturálna integrita: Chladiče odlievané pod tlakom sú mechanicky robustné, schopné odolať vibráciám, nárazom a mechanickému zaťaženiu počas montáže. Vďaka tomu sú obzvlášť cenné v automobilovom a priemyselnom prostredí.
- Výroba v takmer čistom tvare: Odliaty diel sa približuje svojej konečnej geometrii, čím sa znižuje rozsah sekundárneho obrábania a odpadu materiálu v porovnaní s obrábaním chladiča z plného bloku.
- Integrácia viacerých funkcií: Montážne konzoly, prvky správy káblov, steny krytu a rebrá chladiča môžu byť začlenené do jedného tlakovo odliateho dielu, čím sa zníži počet samostatných komponentov, montážnych operácií a potenciálnych tepelných spojov v konečnom produkte.
Obmedzenia a výzvy chladičov tlakového liatia
Napriek svojim prednostiam nie je tlakové liatie optimálnym riešením v každej situácii. Inžinieri by si mali byť vedomí jeho hlavných obmedzení:
- Vysoké náklady na nástroje: Oceľové formy na tlakové liatie hliníka sú drahé – zvyčajne sa pohybujú od niekoľkých tisíc do desiatok tisíc libier v závislosti od zložitosti – vďaka čomu je tlakové liatie neekonomické pre malé výrobné množstvá. Bod zvratu v porovnaní s obrábaním z pevných alebo iných procesov závisí od zložitosti a objemu dielu, ale tlakové liatie sa vo všeobecnosti stáva atraktívnym nad niekoľko tisíc dielov za rok.
- Pórovitosť: Vysokotlakové odlievanie môže zachytiť vzduch v dutine formy, čo vedie k pórovitosti v odliatku. Toto je obzvlášť problematické pre chladiče, ktoré budú vystavené tlaku (ako sú konštrukcie chladených dosiek chladených kvapalinou) alebo pre diely, ktoré vyžadujú tepelné spracovanie po odliatí. Polotuhé tlakové liatie a vákuové tlakové liatie sú varianty procesu, ktoré výrazne znižujú pórovitosť pri zvýšených procesných nákladoch.
- Nižšia tepelná vodivosť ako iné formy hliníka: Ako bolo uvedené vyššie, zliatiny bohaté na kremík, ktoré dávajú hliníkovému odlievaniu jeho vynikajúcu tekutosť, tiež znižujú tepelnú vodivosť v porovnaní s tvárnenými zliatinami alebo zliatinami s nižším obsahom kremíka. Pre aplikácie s extrémnymi tepelnými nárokmi to môže byť limitujúci faktor.
- Obmedzenia pomeru strán: Veľmi tenké, veľmi vysoké rebrá sa ťažko spoľahlivo plnia vysokotlakovým liatím. Ak si aplikácia vyžaduje extrémne vysokú hustotu rebier alebo pomer strán nad rámec toho, čo je možné spoľahlivo dosiahnuť tlakovým liatím, môžu byť vhodnejšie chladiče s rezanými alebo lepenými rebrami.
- Zmeny dizajnu sú nákladné: Úprava formy po jej výrobe je nákladná. Na rozdiel od extrudovaných chladičov – kde je nová vytláčacia hubica relatívne lacná – zmena konštrukcie tlakovo liateho chladiča môže vyžadovať značné prepracovanie alebo úplne novú formu.
Tlakové liatie vs. iné metódy výroby chladiča
| Metóda | Zložitosť dizajnu | Tepelná vodivosť | Náklady na nástroje | Jednotková cena (vysoký objem) | Najlepšie pre |
|---|---|---|---|---|---|
| Odlievanie pod tlakom | Veľmi vysoká (3D) | Stredná (~96 W/m·K) | Vysoká | Nízka | Komplexné tvary, vysoký objem, integrované funkcie |
| Extrúzia | Stredný (2D profil) | Dobrý (~150–200 W/m·K) | Nízka | Veľmi nízka | Jednoduché rovnomerné prierezy, stredný objem |
| Lyžovanie | Vysoká (thin dense fins) | velmi dobre | Mierne | Mierne | Vysoká fin density, high performance, moderate volume |
| Kovanie | Mierne | Výborne | Mierne–High | Mierne | Vysoká strength, high thermal performance |
| Lepené Fin | Veľmi vysoká | Výborne (copper fins) | Nízka–Moderate | Vysoká | Mimoriadne vysoký výkon, vlastný dizajn, nízka hlasitosť |
| CNC obrábanie | Veľmi vysoká | Výborne | Nízka (no tooling) | Veľmi vysoká | Prototypy, veľmi malý objem, najvyššia presnosť |
Aplikácie chladičov na tlakové liatie
Kombinácia geometrickej voľnosti, mechanickej robustnosti a efektivity výroby robí z tlakovo liatych chladičov riešenie voľby v širokej škále priemyselných odvetví a kategórií produktov.
LED osvetlenie
LED svietidlá – najmä priemyselné svietidlá s vysokými stĺpikmi, pouličné osvetlenie a záhradnícke pestovateľské svietidlá – sú jednou z najväčších a najrýchlejšie rastúcich oblastí použitia tlakovo liatych chladičov. Kruhová alebo polygonálna geometria mnohých LED polí v kombinácii s potrebou integrovať optické puzdro, montážne body a rebrové pole do jedného kompaktného a esteticky zváženého komponentu, je ideálne vhodná na tlakové liatie. Dobre navrhnuté chladiče LED odlievané pod tlakom môžu znížiť tepelný odpor až o 20 % v porovnaní s ekvivalentnými extrudovanými dizajnmi, čím priamo zlepšujú teplotu spoja LED, účinnosť a životnosť.
Automobilová elektronika
Elektrifikácia vozidiel – elektromotory, invertory, palubné nabíjačky, systémy správy batérií a pokročilá elektronika na podporu vodiča – dramaticky zvýšila požiadavky na tepelný manažment automobilových komponentov. Hliníkové chladiče odlievané pod tlakom sú v týchto aplikáciách široko používané, pretože kombinujú vysokú mechanickú pevnosť (odolať vibráciám a mechanickému zaťaženiu), dobrý tepelný výkon, kompatibilitu s automobilovými povrchovými úpravami a schopnosť integrovať zložité montážne a tesniace prvky. Najmä meniče elektrických vozidiel sa spoliehajú na vlastné tlakové liate chladiče alebo chladiace platne ako kľúčový konštrukčný a tepelný riadiaci prvok.
Telekomunikačná a sieťová infraštruktúra
Zariadenia základňovej stanice, vysokofrekvenčné výkonové zosilňovače a sieťové prepínače generujú značné teplo v husto zabalených krytoch. Chladiče odlievané pod tlakom umožňujú integráciu tepelného manažmentu priamo do krytu zariadenia, čím sa eliminuje potreba samostatných komponentov chladiča a znižuje sa počet tepelných rozhraní v tepelnej ceste. Kompaktné, zložité geometrie dosiahnuteľné tlakovým liatím sú dobre prispôsobené priestorovým obmedzeniam moderných telekomunikačných zariadení.
Priemyselná výkonová elektronika
Pohony s premenlivou frekvenciou, výkonové meniče, zváracie zariadenia a ovládače priemyselných motorov vyžadujú robustné chladiče s dlhou životnosťou schopné spoľahlivo fungovať v prostrediach, ktoré môžu zahŕňať vibrácie, kontamináciu a tepelné cykly. Chladiče odlievané pod tlakom v týchto aplikáciách často integrujú montážne prvky pre výkonové moduly (IGBT, tyristory, MOSFET) priamo do odliatku, čím sa znižuje zložitosť montáže a zabezpečuje sa opakovateľný, dobre definovaný kontakt medzi komponentom a chladičom.
Spotrebná elektronika
Od herných konzol a set-top boxov až po napájacie zdroje a audio zosilňovače, produkty spotrebnej elektroniky ťažia z tlakovo odlievaných chladičov, keď ich tvarové požiadavky – kruhové, v tvare L alebo inak neprizmatické – robia vytláčanie nepraktickým. Nákladová efektívnosť tlakového liatia pri vysokých objemoch vyhovuje aj masovému výrobnému prostrediu spotrebnej elektroniky.
Kontrola kvality pri výrobe chladiča tlakového liatia
Zabezpečenie konzistentnej kvality tlakovo liatych chladičov si vyžaduje systematickú kontrolu vo viacerých fázach výrobného procesu. Medzi kľúčové opatrenia kontroly kvality patria:
- Overenie prichádzajúceho materiálu: Potvrdenie zloženia zliatiny každej vsádzky taveniny spektrografickou analýzou pred začatím odlievania.
- Monitorovanie parametrov procesu: Zaznamenávanie a riadenie vstrekovacieho tlaku, teploty kovu, teploty matrice a času cyklu pre každý výstrel, aby sa zistil posun procesu skôr, ako sa vyrobia chybné diely.
- Rozmerová kontrola: Používanie súradnicových meracích strojov (CMM) alebo meracích prípravkov na overenie kritických rozmerov – najmä rovinnosti montážneho povrchu a rozstupu rebier – na základe štatistických vzoriek.
- Detekcia pórovitosti: Röntgenová kontrola alebo CT skenovanie pre aplikácie, kde je vnútorná pórovitosť neprijateľná, ako sú tlakotesné kvapalinové chladiace komponenty.
- Overenie tepelného výkonu: Testovanie tepelného odporu pomocou kalibrovaných testovacích nastavení na overenie, či chladiče spĺňajú svoj špecifikovaný tepelný výkon pred uvedením do výroby.
Záver
Chladiče odlievané pod tlakom predstavujú vysoko schopné a široko používané riešenie pre tepelný manažment elektronických a energetických systémov v rôznych odvetviach od spotrebnej elektroniky a LED osvetlenia až po elektrifikáciu automobilov a priemyselnú konverziu energie. Ich schopnosť produkovať zložité trojrozmerné geometrie rebier, integrovať viacero funkčných prvkov do jedného komponentu a poskytovať konzistentnú kvalitu pri vysokých objemoch výroby im dáva výhody, ktoré žiadny iný výrobný proces plne nekopíruje.
Technické rozhodnutie špecifikovať chladič odlievaného pod tlakom vyžaduje starostlivé vyváženie požiadaviek na tepelnú vodivosť, geometrickú zložitosť, objem výroby, investície do nástrojov a potreby povrchovej úpravy. Keď sa tieto faktory zosúladia – najmä keď sú objemy výroby vysoké, geometria je zložitá a mechanická robustnosť je dôležitá popri tepelnom výkone – tlakové liatie je trvalo najefektívnejšou a najhospodárnejšou voľbou. Keďže hustota výkonu v elektronike neustále rastie a riadenie teploty sa stáva čoraz dôležitejším pre spoľahlivosť produktu, chladiče odlievania pod tlakom zostanú základnou technológiou v súprave nástrojov tepelného inžiniera.