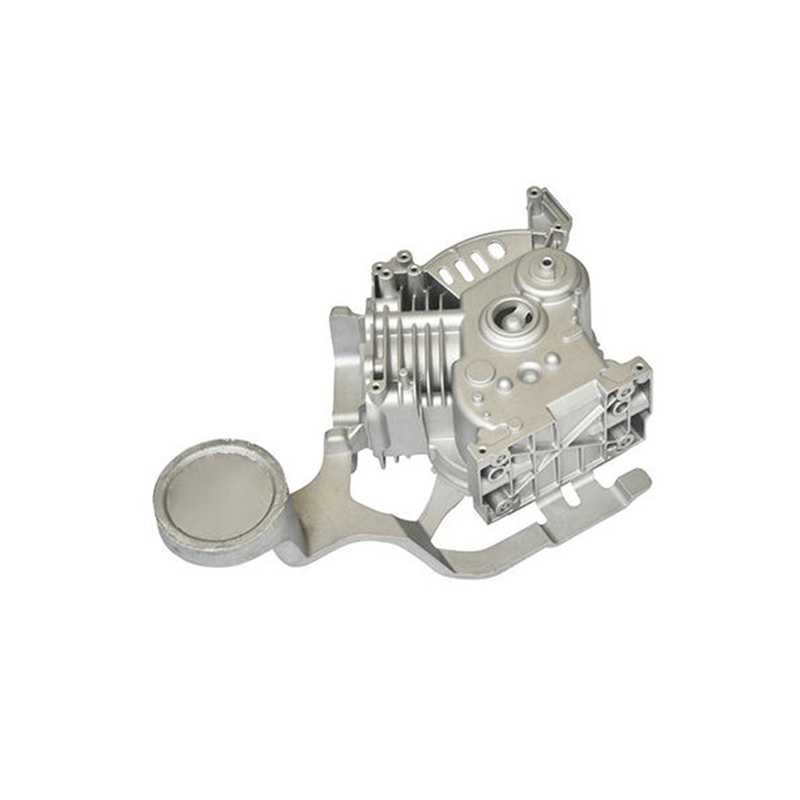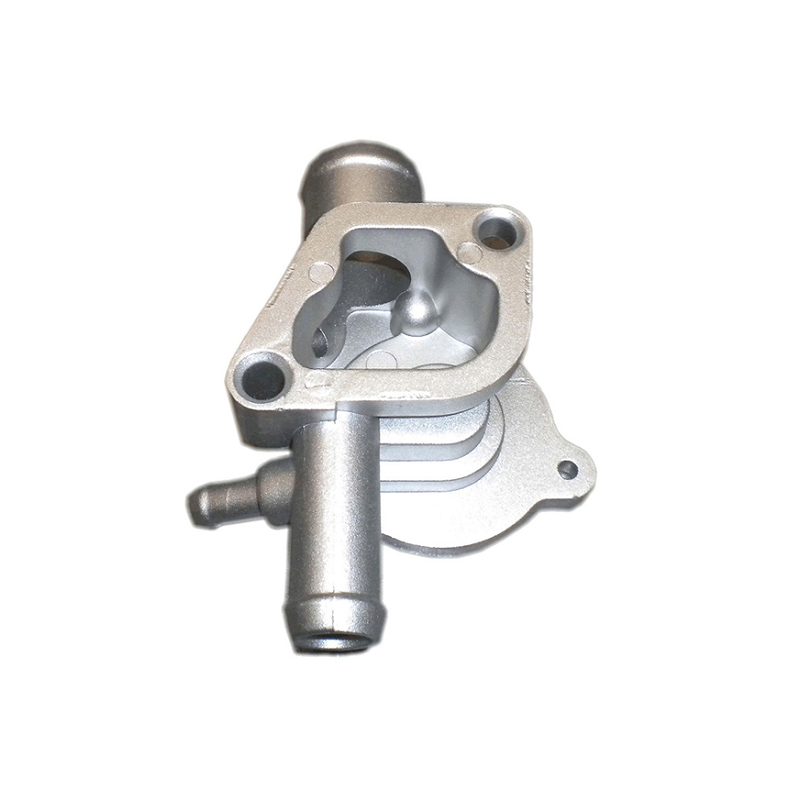
Odlievanie zinku je a vysokotlaková metóda odlievania kovov v ktorom je roztavená zinková zliatina tlačená do kalenej oceľovej dutiny formy ("formy") pri tlakoch typicky v rozsahu od 1 000 do 30 000 psi. Zliatina rýchlo tuhne vo vnútri matrice a vytvára rozmerovo stabilnú súčiastku v tvare siete, ktorá často vyžaduje malé alebo žiadne sekundárne opracovanie.
V porovnaní s inými kovmi na tlakové liatie, ako je hliník, horčík alebo meď, zinok ponúka jedinečnú kombináciu vlastností: nízka teplota topenia (~420 °C / 788 °F) , vysoká tekutosť, vynikajúca zlievateľnosť a vynikajúca mechanická pevnosť. Vďaka týmto vlastnostiam je zinok preferovanou voľbou pre zložité tenkostenné komponenty a diely vyžadujúce vysoko presné detaily.
Používajú sa dve primárne konfigurácie stroja proces odlievania zinku : horúcu komoru stroj (najbežnejší pre zinok) a menej často používaný studená komora stroj. V strojoch s horúcou komorou je vstrekovací mechanizmus ponorený do zásobníka roztaveného kovu, čo umožňuje veľmi rýchle časy cyklov – zvyčajne 400 – 900 výstrelov za hodinu.
Podrobný prehľad procesu odlievania zinku pod tlakom
Proces tlakového liatia zinku sleduje prísne kontrolovaný sled operácií. Každá fáza priamo ovplyvňuje rozmerovú presnosť, povrchovú úpravu a štrukturálnu integritu konečného komponentu.
Polovice matrice sa očistia a nastriekajú separačným prostriedkom (mazivom matrice). To zabraňuje lepeniu, kontroluje teplotné gradienty a predlžuje životnosť matrice.
Krycia matrica a matrica vyhadzovača sú hydraulicky uzavreté a uzamknuté pri vysokej upínacej sile - dostatočnej na to, aby odolali vstrekovaciemu tlaku počas plnenia.
Roztavený zinok pri ~430–450 °C sa vstrekuje do dutiny formy cez husí krk a trysku (horúca komora) pri presne kontrolovanej rýchlosti a tlaku.
Zliatina zamrzne v priebehu milisekúnd až sekúnd. Rýchlosť tuhnutia a mikroštruktúru riadi teplota formy, chladiace kanály a zloženie zliatiny.
Po stuhnutí sa matrica otvorí a vyhadzovacie kolíky vytlačia odliatok z dutiny formy. Správna konštrukcia vyhadzovača zabraňuje skresleniu tenkých prvkov.
Brány, vodiace lišty a blesk sú orezané (často pomocou automatických orezávacích nástrojov). Následné spracovanie môže zahŕňať tryskanie, pokovovanie, práškové lakovanie alebo CNC obrábanie.
Celý cyklus – od injekcie po vysunutie – zvyčajne trvá 5 až 40 sekúnd v závislosti od zložitosti dielu a hrúbky steny. Táto rýchla doba cyklu je jednou z primárnych ekonomických výhod procesu tlakového liatia zinku.
Bežné zliatiny zinku používané pri tlakovom liatí
Výber zliatiny zinku výrazne ovplyvňuje mechanické vlastnosti, odolnosť proti korózii a rozmerovú stálosť odliatku. Rodina ZAMAK (skratka z nemeckých slov pre jej základné kovy: zinok, hliník, horčík, meď) predstavuje celosvetovo najpoužívanejšiu skupinu zliatin zinku pod tlakom.
| Zliatina | Al % | Cu % | Mg % | Pevnosť v ťahu | Kľúčové vlastnosti |
|---|---|---|---|---|---|
| ZAMAK 2 (zliatina 2) | 4.0 | 3.0 | 0.04 | ~359 MPa | Najvyššia pevnosť a tvrdosť rodiny ZAMAK; dobrá odolnosť proti tečeniu |
| ZAMAK 3 (zliatina 3) | 4.0 | 0.10 | 0.04 | ~283 MPa | Najpoužívanejšie; vynikajúce odlievacie vlastnosti; rozmerová stálosť |
| ZAMAK 5 (zliatina 5) | 4.0 | 1.0 | 0.04 | ~328 MPa | Vyššia pevnosť ako #3; lepšia odolnosť proti tečeniu; bežné v Európe |
| ZAMAK 7 (zliatina 7) | 4.0 | 0.01 | 0.005 | ~283 MPa | Modifikované #3 s nižším Mg; vynikajúca tekutosť; možné tenšie steny |
| ZA-8 | 8.4 | 1.0 | 0.02 | ~374 MPa | Vyšší hliník; liate s horúcou komorou; dobré nosné vlastnosti |
| ZA-27 | 27.0 | 2.2 | 0.015 | ~426 MPa | Zliatina zinku najvyššej pevnosti; ľahký; len gravitácia/studená komora |
ZAMAK 3 predstavuje približne 70 % všetkých zinkových tlakových odliatkov vyrobených v Severnej Amerike vďaka svojej výnimočnej rovnováhe zlievateľnosti, mechanických vlastností a nákladovej efektívnosti. Keď sa vyžaduje vyššia pevnosť bez obetovania rozmerovej presnosti, ZAMAK 5 je typický upgrade.
Výhody tlakového liatia zinku
Proces tlakového liatia zinku ponúka presvedčivú kombináciu výhod, ktorým sa môže súčasne vyrovnať len málo alternatívnych výrobných metód. Pochopenie týchto výhod pomáha inžinierom a špecialistom na obstarávanie prijímať informované rozhodnutia o výbere materiálu
Tlakové odliatky zinku bežne dosahujú tolerancie ± 0,025 mm pre kritické vlastnosti, čím sa znižujú alebo eliminujú nákladné operácie sekundárneho obrábania.
Stroje na tlakové liatie zinku s horúcou komorou môžu produkovať stovky výstrelov za hodinu, čím podporujú veľkoobjemovú výrobu pri nižších jednotkových nákladoch ako mnohé konkurenčné procesy.
Vysoká tekutosť roztaveného zinku umožňuje plnenie tenkých stien (tenkých 0,3 mm), podrezaní, závitov a zložitých vnútorných priechodov v jednej operácii odlievania.
Oceľové lisovnice používané pri tlakovom odlievaní zinku vydržia podstatne dlhšie ako lisovnice hliníka – často presahujú 1 000 000 výstrelov – čím sa znižujú amortizované náklady na nástroje na diel.
Povrchy z liateho zinku sú dostatočne hladké na priame pokovovanie, lakovanie alebo práškové lakovanie bez rozsiahlej prípravy povrchu, čím sa znižujú náklady na konečnú úpravu.
Zinok prirodzene vytvára ochrannú patinu a zinkové tlakové odliatky sú vysoko citlivé na galvanické pokovovanie, eloxovanie a chrómované konverzné povlaky pre zvýšenú ochranu.
Priemyselné aplikácie zinkových tlakových odliatkov
Vďaka všestrannosti procesu tlakového liatia zinku je tento proces nevyhnutný v pozoruhodne širokom spektre priemyselných odvetví. Od spotrebnej elektroniky až po ťažké automobilové komponenty sa zinkové tlakové diely nachádzajú všade tam, kde sa vysoká presnosť, pevnosť a kozmetická kvalita prelínajú s potrebou nákladovo efektívnej veľkoobjemovej výroby.
Hlavné odvetvia konečného použitia
V automobilovom priemysle Zinkové tlakové odliatky sa objavujú v karburátoroch, komponentoch palivového systému, kľučkách dverí, mechanizmoch bezpečnostných pásov, častiach stĺpika riadenia a čoraz častejšie v komponentoch elektrických vozidiel (EV), ktoré vyžadujú elektromagnetické tienenie. Schopnosť integrovať viacero funkcií do jedného odliatku znižuje montážne kroky a hmotnosť v systémoch vozidla.
The spotrebnej elektroniky sektor sa vo veľkej miere spolieha na zinkové tlakové odlievanie pre pánty notebookov, telá kamier, kryty konektorov a chladiče, kde je kombinácia schopnosti tienenia EMI, tepelnej vodivosti a presného rozmerového riadenia rozhodujúca pre výkon produktu.
Kľúčové konštrukčné úvahy pre tlakové liatie zinku
Úspešné odlievanie zinku sa začína dizajn pre vyrobiteľnosť (DFM) . Inžinieri, ktorí rozumejú procesným obmedzeniam a schopnostiam na začiatku fázy návrhu, dosahujú lepšiu kvalitu dielov, nižšie náklady na nástroje a rýchlejšie uvedenie na trh.
Hrúbka steny
Rovnomerná hrúbka steny podporuje rovnomerné tuhnutie a minimalizuje chyby zmrašťovania. Odporúčaná menovitá hrúbka steny pre tlakové odliatky zinku je 1,0–3,5 mm , hoci steny s hrúbkou 0,3 mm sú dosiahnuteľné so ZAMAK 7. Je potrebné vyhnúť sa náhlym zmenám hrúbky prierezu alebo ich prechádzať postupným zužovaním.
Uhly ponoru
Uhly ponoru 0,5° až 2° na plochách rovnobežných so smerom deliacej čiary umožňujú čisté vysunutie bez deformácie dielu. Vnútorné steny a hlboké vrecká vyžadujú väčšie uhly ponoru, aby sa kompenzovalo zmršťovanie kovov na jadrách.
Rebrá a nástavce
Rebrá by mali mať 50–70 % hrúbky susednej steny a mali by byť umiestnené tak, aby vystužili bez vytvárania prepadov alebo pórovitosti. Náboje (vyvýšené valcové prvky pre upevňovacie prvky) by mali mať jadrové kolíky na kontrolu konzistencie steny a mali by byť podopreté klinmi pre pevnosť.
Podrezanie a bočné akcie
Podrezanie vyžaduje bočné akcie (posuvné jadrá) v matrici, čo zvyšuje zložitosť nástrojov a náklady. Tam, kde to konštrukcia umožňuje, konverzia vonkajších podrezaní na ekvivalentné vlastnosti dosiahnuteľné bez vedľajších akcií výrazne znižuje náklady na lisovanie a zlepšuje spoľahlivosť výroby.
Tolerancie a zmršťovanie
ZAMAK 3 má lineárne zmrštenie približne 1,17 %. Konštruktéri lisovníc kompenzujú vhodným prispôsobením dutiny. Vo výrobe sú dosiahnuteľné všeobecné tolerancie ±0,076 mm na 25 mm rozmeru; kritické vlastnosti môžu byť udržiavané na ± 0,025 mm pri správnom hradlovaní a riadení procesu.
Bežné chyby a kontrola kvality pri odlievaní zinku
Dokonca aj so základnými výhodami zinku ako odlievaného kovu môže variabilita procesu spôsobiť chyby, ktoré ohrozia integritu alebo vzhľad dielu. Pochopenie základných príčin bežných chýb umožňuje procesným inžinierom implementovať preventívne opatrenia a udržiavať konzistentnú kvalitu výstupu.
- Pórovitosť Plynové alebo zmršťovacie dutiny vo vnútri odliatku. Spôsobené zachyteným vzduchom, nadmernou rýchlosťou vstrekovania alebo nedostatočným odvetrávaním. Opravené optimalizáciou konštrukcie brány/bežca, pridaním vákuovej asistencie alebo úpravou parametrov vstrekovania.
- Studené uzávery Viditeľné línie švov, kde sa stretávajú dve kovové predné strany toku bez úplného spojenia. Výsledkom je nedostatočná teplota kovu, pomalé vstrekovanie alebo zlé umiestnenie brány. Opravené zvýšením teploty kovu alebo prerobením vtokového systému.
- Flash Tenké kovové rebrá na deliacej línii alebo okolo vyhadzovacích kolíkov. Spôsobené opotrebovanými matricami, nedostatočnou upínacou silou alebo nadmerným vstrekovacím tlakom. Vyžaduje údržbu matrice, nastavenie upínacej sily alebo ladenie parametrov vstrekovania.
- Misrun Neúplné vyplnenie dutiny matrice. Typicky kvôli nízkej teplote kovu, nedostatočnému vstrekovaciemu tlaku alebo tenkým stenám, ktoré zamrznú skôr, ako sa dutina naplní. Riešené úpravou teploty a redizajnom brány.
- Interdendritické zmršťovanie Podpovrchová pórovitosť v strede hrubých častí v dôsledku zmršťovania pri tuhnutí. Minimalizované prostredníctvom jednotného dizajnu steny, intenzifikačného tlaku a správneho chladenia matrice.
- Tvorba pľuzgierov Povrchové bubliny, ktoré sa objavujú po pokovovaní alebo natieraní, spôsobené pórovitosťou pod povrchom, ktorá sa teplom rozťahuje. Zabránené riadením pórovitosti vo fáze odlievania prostredníctvom optimalizácie procesu.
Moderné operácie tlakového liatia zinku využívajú kombináciu komplexného prístupu riadenia kvality Štatistická kontrola procesu (SPC) , röntgenová kontrola, overovanie rozmerov CMM a automatizované systémy videnia na detekciu a riešenie defektov v reálnom čase.
Udržateľnosť a proces odlievania zinku
Keďže výrobné odvetvia čelia rastúcemu tlaku na znižovanie vplyvu na životné prostredie, proces tlakového liatia zinku ponúka výhody trvalej udržateľnosti, ktoré si zaslúžia uznanie. Zinok je jedným z najviac recyklovaných kovov na Zemi a povaha tlakového liatia s uzavretou slučkou minimalizuje odpad materiálu.
The nižšia teplota topenia zinkových zliatin sa priamo premieta do nižšej spotreby energie na kilogram odlievaného kovu v porovnaní so zliatinami hliníka alebo medi. Životnosť matrice je tiež dlhšia, čo znižuje spotrebu energeticky náročnej nástrojovej ocele počas výrobnej životnosti súčiastky.
Ďalej schopnosť vyrábať komponenty v tvare blízkej siete s minimálnym dodatočným opracovaním znižuje tvorbu triesok a energiu spojenú so sekundárnymi operáciami. Keďže výrobcovia sledujú environmentálnu certifikáciu ISO 14001 a ciele znižovania uhlíkovej stopy, profil zinkového tlakového odlievania sa stáva čoraz dôležitejším výberovým kritériom.
Budúce trendy v technológii tlakového liatia zinku
Priemysel tlakového liatia zinku sa naďalej vyvíja v reakcii na požiadavky na prísnejšie tolerancie, vyššiu zložitosť, nižšiu hmotnosť a lepšiu udržateľnosť. Niekoľko nových trendov pretvára technologické prostredie tohto procesu.
Tixomulzovanie zinku
Procesy tixoliatia vstrekujú zinok v polotuhom, tixotropnom stave, čím sa znižuje pórovitosť a zlepšujú sa mechanické vlastnosti v porovnaní s konvenčným plne tekutým vstrekovaním. Aj keď sú komponenty z tixom lisovaného zinku zložitejšie, môžu sa pri kritických aplikáciách priblížiť k vlastnostiam tvárneného materiálu.
Integrovaná simulácia a riadenie procesov AI
Pokročilé nástroje na simuláciu plnenia lisovníc (ako MAGMASOFT a Flow-3D) sa teraz bežne používajú na optimalizáciu konštrukcie brány a žľabu, predpovedanie zmršťovania a identifikáciu horúcich miest pred rezaním ocele. stále viac algoritmy strojového učenia sa nasadzujú na strojoch na tlakové liatie na dynamickú úpravu parametrov procesu na základe údajov zo senzorov, čím sa znižuje miera odpadu a zlepšuje sa konzistencia procesu.
Odlievanie z viacerých materiálov a vložiek
Proces tlakového odlievania zinku je vhodný na prelisovanie vložiek z iných materiálov – oceľových kolíkov, medených vodičov, polymérov alebo keramiky. Táto schopnosť podporuje výrobu komplexných multifunkčných komponentov, ktoré kombinujú vlastnosti zinku s inými materiálmi v jedinom výrobnom kroku.
Miniaturizácia a mikroodlievanie
Pokroky vo výrobe lisovníc a kontrole vstrekovania umožnili mikro tlakové liatie zinkových komponentov s hmotnosťou menšou ako 1 gram s vlastnosťami meranými v stotinách milimetra. Aplikácie v mikroelektronike, lekárskych prístrojoch a presných prístrojoch naďalej rozširujú hranice toho, čo môže tlakové liatie zinku dosiahnuť.
Proces tlakového odlievania zinku zostáva jednou z technicky najvyspelejších, no neustále sa zdokonaľujúcich výrobných technológií dostupných pre produktových inžinierov a dizajnérov. Jeho jedinečná kombinácia vysoká rozmerová presnosť, vynikajúca povrchová úprava, rýchle časy cyklov, dlhá životnosť lisovnice, flexibilita dizajnu a prirodzená recyklovateľnosť umiestňuje tlakové liatie zinku ako trvalý základný kameň presnej výroby kovov.
Či už si vyberiete ZAMAK 3 pre veľkoobjemovú skriňu spotrebnej elektroniky, ZAMAK 5 pre automobilovú konštrukčnú konzolu alebo ZA-27 pre vysokopevnostný ložiskový komponent, proces tlakového odlievania zinku ponúka cestu ku komplexným, vysokokvalitným kovovým častiam za cenu a výkon, ktorým sa alternatívy len ťažko vyrovnajú. Pre inžinierov, ktorí sú ochotní zapojiť sa do procesu na začiatku cyklu návrhu, tlakové liatie zinku naďalej otvára nové možnosti inovácie produktov.